 English
 Español
 Русский
 Francés
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu



Considerações essenciais na produção de folheados de carvalho
Considerações essenciais na produção de folheados de carvalho
O carvalho é uma madeira de folhosa popular utilizada em acabamentos de gama alta, mobiliário, pavimentos e folheados de face de contraplacado. Tanto o carvalho-vermelho como o carvalho-branco são valorizados pelos seus padrões únicos de veios e textura premium; no entanto, devido à sua elevada densidade, raios lenhosos proeminentes e teor de tanino, são reconhecidamente difíceis de processar. Em comparação com espécies como o eucalipto, o choupo ou a seringueira, os folheados de carvalho são mais propensos a defeitos como mancha azul, fendas ao longo dos raios lenhosos, empenamento, variação de cor, “pinholes” (vazios) e felpa superficial. Produzir consistentemente folheado de carvalho de alta qualidade exige um controlo meticuloso do processo de ponta a ponta — desde a seleção dos toros e a vaporização/amolecimento até ao desenrolar/fatiar, secagem, classificação e armazenamento.
I. Seleção de toros e controlo de entrada: mitigar defeitos inerentes na origem
A qualidade dos toros de carvalho determina diretamente o rendimento de folheado de alta qualidade; muitos problemas — como fendas ou descoloração que aparecem mais tarde no processo — têm, na verdade, origem na fase do toro.
É essencial distinguir entre carvalho-vermelho e carvalho-branco, uma vez que as suas propriedades estruturais diferem significativamente. Os vasos do carvalho-branco contêm tiloses, que proporcionam um vedante estanque e resistem à absorção rápida de água. Em contrapartida, o carvalho-vermelho tem vasos abertos que permitem uma penetração rápida da humidade; o seu maior teor de taninos torna-o muito mais suscetível à oxidação e ao azulado. Consequentemente, estes dois tipos devem ser processados separadamente — nunca na mesma linha de produção.
Ao selecionar toros, dê prioridade aos que sejam retos e contenham uma elevada proporção de cerne maduro. Evite madeira juvenil, madeira parcialmente deteriorada, toros com fendas anelares, orifícios de insetos ou madeira de reação (madeira de tensão). A madeira juvenil apresenta retração inconsistente, o que frequentemente provoca empenos graves ou defeitos “ondulados” durante a secagem. Os toros com fendas anelares são particularmente problemáticos: durante o desenrolamento, estas fendas tendem a propagar-se ao longo dos raios lenhosos, resultando numa elevada taxa de rejeição de todo o rolo de folha de madeira.
Assim que os toros chegam à instalação, uma proteção adequada é fundamental. Devem ser protegidos da luz solar direta e da chuva, e as extremidades devem ser enceradas prontamente para evitar a perda rápida de humidade, que pode causar fendas nas extremidades. Os toros de carvalho não devem ser armazenados por períodos prolongados; a duração do armazenamento de toros verdes (húmidos) deve ser estritamente limitada. Durante as estações caracterizadas por calor e humidade elevados, garanta ventilação adequada dentro das pilhas de toros para evitar o crescimento de bolor interno e o azulamento prematuro. À chegada à instalação, os toros devem ser separados e empilhados de acordo com a sua origem, classe e idade (frescos vs. curados). Misturar toros frescos e curados durante os processos de vaporização ou de corte rotativo leva a um amolecimento irregular, resultando em espessura inconsistente do folheado e variação significativa de cor.
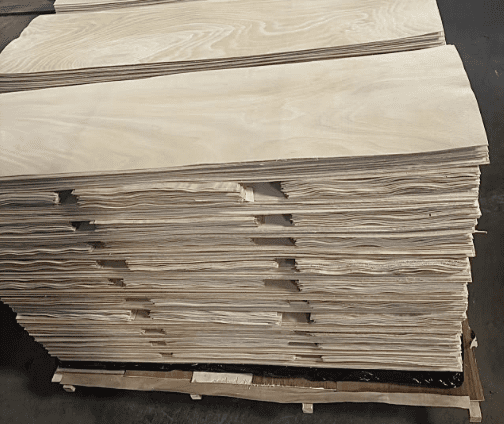
II. Processo de vaporização (amolecimento): uma armadilha comum para o folheado de carvalho
O carvalho caracteriza-se pela elevada dureza e pelos raios lenhosos grossos. Se o processo de amolecimento for insuficiente, a madeira desenvolverá felpa, rebarbas, marcas de faca e fraturas ao longo dos raios lenhosos durante o corte rotativo. Por outro lado, se a madeira for demasiado amolecida, libertam-se taninos em excesso, fazendo com que a superfície do folheado escureça ou fique manchada, originando uma grave inconsistência de cor.
As temperaturas e os tempos de vaporização devem ser ajustados em função do diâmetro do toro, da proporção entre cerne e borne e da estação do ano; os parâmetros utilizados para espécies de madeira mole não devem ser aplicados ao carvalho. O carvalho-vermelho, que contém mais taninos reativos, requer temperaturas de vaporização mais baixas — idealmente recorrendo a um aquecimento gradual a baixa temperatura — para evitar a oxidação e a descoloração rápidas. No caso do carvalho-branco, a duração da vaporização pode ser prolongada para garantir um amolecimento uniforme em todo o toro.
Deve prestar-se atenção à qualidade da água e à contaminação por metais nas cubas de vaporização. Os taninos do carvalho reagem rapidamente com os iões de ferro, formando manchas azul-escuras — um fenómeno comummente designado na indústria como “mancha azul”. As cubas de vaporização, os suportes de transporte e as pinças devem estar isentos de ferro exposto. Além disso, a água das cubas deve ser mudada regularmente para manter as concentrações de iões de ferro sob controlo — um detalhe crítico frequentemente negligenciado por muitas fábricas.
Uma vez concluída a vaporização, os toros devem passar por uma fase de “têmpera” (equilíbrio) a temperatura constante. Isto permite que a temperatura e o teor de humidade internos e externos dos toros se estabilizem antes de serem transferidos para a máquina de corte rotativo. Se os toros não forem uniformemente amolecidos, o folheado resultante apresentará flutuações significativas de espessura, tanto ao longo da folha como localmente. Isto conduz a tensões irregulares durante a secagem subsequente, o que aumenta drasticamente o risco de fendilhação.
III. Corte rotativo / Fatiamento: Controlo da Espessura, Fissuração Relacionada com os Raios e Qualidade da Superfície
Os folheados de carvalho são produzidos por corte rotativo (tipicamente para folheados de face de contraplacado) ou por fatiamento (para folheados de madeira decorativos de alta gama). Embora cada método tenha requisitos específicos relativamente às ferramentas de corte, às velocidades de rotação e às definições da barra de pressão, partilham um desafio central comum: os raios da madeira são altamente suscetíveis à fissuração. As ferramentas de corte devem ser mantidas afiadas; um gume rombo pode causar felpa na superfície e rasgamento das fibras, originando um aspeto de veio desfocado após a lixagem subsequente. A folga e a pressão da barra de pressão devem ser calibradas em função da densidade do carvalho: uma pressão insuficiente resulta num folheado solto ou ondulado, enquanto uma pressão excessiva provoca a fissuração dos raios da madeira, originando uma rede densa de fissuras finas relacionadas com os raios.
A precisão da espessura é de importância primordial. O folheado de carvalho tende a ser fino, pelo que as tolerâncias de espessura devem ser rigorosamente controladas. Variações significativas de espessura conduzem a uma evaporação irregular da humidade durante a secagem — as zonas mais finas secam mais depressa do que as mais espessas — o que cria tensões internas e, subsequentemente, provoca empenos ou fendas. A velocidade de corte rotativo não deve ser demasiado elevada; como as fibras do carvalho são muito resilientes, o corte a alta velocidade produz frequentemente marcas de vibração ou padrões ondulados.
O folheado húmido que sai da linha de corte rotativo deve ser transportado prontamente; não deve ficar empilhado durante longos períodos numa oficina húmida e abafada. Quando exposto ao ar, o carvalho-vermelho pode desenvolver descoloração oxidativa localizada em apenas algumas horas. Sempre que possível, o folheado húmido deve ser transferido diretamente para o secador, para minimizar o tempo de espera. Além disso, garanta uma empilhagem adequada, separando os folheados com base na classe e na qualidade da face, para evitar as complicações de lotes misturados durante a triagem posterior.
IV. Processo de secagem: o núcleo do controlo de qualidade do folheado de carvalho
O carvalho é uma madeira de folhosas refratária (difícil de secar). A regra primordial — e a principal distinção em relação à secagem de espécies como o eucalipto ou o choupo — é que a secagem rápida a alta temperatura é estritamente proibida. A migração da humidade é lenta nas regiões dos raios lenhosos; se a superfície perder humidade demasiado depressa e endurecer, a humidade interna fica retida. Isto conduz facilmente a fendas associadas aos raios, fendas em favo de mel, fendas superficiais, empenos e encurvamento côncavo.
É preferível uma abordagem de “secagem lenta a baixas temperaturas” com controlo de temperatura por etapas. Quer se utilize um secador de rolos ou um secador de pratos (tipo prensa), o equipamento deve ser dividido em zonas distintas de temperatura e humidade: a secção de alimentação deve ser mantida a uma temperatura mais baixa para um pré-aquecimento gradual, permitindo que o folheado aqueça uniformemente e liberte a água livre; a secção intermédia deve apresentar um aumento moderado de temperatura; e a secção de saída deve envolver arrefecimento e ajuste de humidade (condicionamento) para equilibrar o teor de humidade e minimizar o gradiente entre o interior e o exterior do folheado. O teor de humidade alvo deve estar alinhado com a aplicação a jusante pretendida. Para folheados de face de contraplacado, é geralmente controlado entre 8% e 10%. Para folheados de madeira utilizados em painéis decorativos ou pavimentos, o teor de humidade deve ser ajustado finamente com base no teor de humidade de equilíbrio (EMC) da região onde o produto será utilizado — ligeiramente mais elevado para as regiões meridionais húmidas e mais baixo para as regiões setentrionais áridas. Um teor de humidade irregular é uma das principais causas de fendilhamento durante a utilização subsequente.
O equipamento de secagem deve garantir uma distribuição uniforme do fluxo de ar e um caudal de ar estável, evitando zonas com fluxo de ar excessivo ou “zonas mortas” (ar estagnado). Se a velocidade do fluxo de ar não for consistente ao longo da linha de secagem, os folheados dentro da mesma pilha podem ficar secos de um lado e húmidos do outro, originando problemas generalizados como variação de cor e empenamento. Os folheados secos não devem ser embalados imediatamente; em vez disso, devem ser colocados numa câmara de condicionamento com clima controlado (temperatura e humidade constantes) para “repousarem” e voltarem a equilibrar-se. Este processo permite que as tensões induzidas pela secagem se dissipem e que o teor de humidade se torne uniforme. Muitas fábricas omitem esta etapa de condicionamento, resultando em taxas de retrabalho consistentemente elevadas nos produtos acabados.
Além disso, temperaturas de secagem excessivamente elevadas podem escurecer a cor do carvalho — o carvalho-vermelho pode adquirir um tom avermelhado ou turvo, enquanto o carvalho-branco pode amarelar —, eliminando o aspeto fresco e natural do veio. Como as encomendas de gama alta exigem uma consistência de cor rigorosa, é essencial estabelecer curvas de secagem padronizadas e conservar amostras de cada lote para comparação.
V. Triagem, Reparação e Proteção da Superfície: Eliminação de Defeitos Latentes
Os defeitos nos folheados de carvalho estão frequentemente bem ocultos; muitas fissuras finas são quase invisíveis quando o folheado está húmido, mas só se tornam evidentes após a remoção da humidade durante a secagem. Por conseguinte, o processo de triagem deve incluir duas rondas de inspeção: uma verificação inicial do folheado húmido e uma inspeção de seguimento após a fase de secagem e acondicionamento.
As áreas principais de inspeção incluem fissuras relacionadas com os raios, fissuras nas extremidades, orifícios de insetos, nós, mancha azul, marcas de faca, variações de espessura, “pinholes” (perfurações) e felpa superficial. As fissuras finas ao longo dos raios da madeira são os defeitos latentes mais comuns nas folhas de carvalho; é crucial distinguir entre fissuras finas reparáveis e fissuras profundas e penetrantes — estas últimas não devem ser utilizadas para encomendas de gama alta.
Ao selecionar adesivos ou remendos de reparação, também é necessário considerar o risco de descoloração induzida pelos taninos. É vital escolher adesivos que não reajam com os taninos do carvalho, uma vez que tais reações podem fazer com que as áreas reparadas fiquem negras com o tempo. Durante o processo de triagem, as folhas são categorizadas e embaladas com base no padrão do veio (veio reto, veio catedral ou veio figurado), na cor e na classe. São feitos esforços para garantir a consistência de cor dentro de cada lote, de modo a cumprir os requisitos específicos de correspondência de padrões dos fabricantes de móveis e de superfícies decorativas.
VI. Armazenamento, embalagem e proteção contra humidade e oxidação
Depois de secos e estabilizados quanto à humidade, os folheados de carvalho tornam-se altamente sensíveis à humidade ambiental. A temperatura e a humidade do armazém devem ser mantidas estáveis para evitar problemas causados por flutuações diurnas significativas de temperatura ou por humidade durante a estação das chuvas. Em ambientes com elevada humidade, os folheados de carvalho-vermelho são propensos à reoxidação, originando “mancha azul” (descoloração); inversamente, se o ambiente for demasiado seco, o teor de humidade dos folheados pode diminuir ainda mais, resultando em retração secundária e fendilhamento.
A embalagem deve ser selada e protetora; os folheados devem ser envolvidos em película impermeável, empilhados sobre plataformas elevadas para evitar a humidade ao nível do solo e mantidos afastados das paredes. Diferentes lotes ou folheados com níveis de humidade distintos não devem ser armazenados juntos, pois isso pode levar à transferência de humidade entre eles. Devem ser tomadas precauções contra a chuva durante a expedição e o carregamento. Para envios marítimos de longa distância, deve prestar-se especial atenção à condensação no interior dos contentores; é essencial uma embalagem reforçada contra a humidade para evitar descoloração generalizada ou o crescimento de bolores à chegada.
VII. Colagem E Compatibilidade A Jusante (Considerações Essenciais Para Os Fabricantes De Contraplacado)
Ao utilizar carvalho como folha de revestimento, é necessário ter em conta a tensão interna da madeira; os parâmetros de prensagem a quente utilizados para espécies de madeira mais macias não podem ser simplesmente aplicados ao carvalho. Devido à sua elevada rigidez e taxa de contração significativa, o folheado de carvalho é suscetível a fissuras superficiais, penetração de cola (bleed-through) ou branqueamento da superfície do painel se a temperatura subir demasiado rapidamente ou se a pressão aplicada for inadequada.
Além disso, os taninos presentes no carvalho podem interferir no processo de cura de certos adesivos. É crucial realizar testes-piloto em pequena escala ao selecionar adesivos, para evitar a delaminação ou a contaminação da superfície.
Os principais desafios na produção de folheados de carvalho resumem-se essencialmente ao equilíbrio entre dois fatores: a oxidação/descoloração causada pelos taninos e o stress de secagem característico das madeiras de folha caduca. Todo o processo de produção — desde a cozedura e amolecimento dos toros e o corte rotativo de precisão controlada até à secagem multietápica a baixa temperatura, à estabilização da humidade e ao armazenamento protetor — é um sistema interligado. Simplificar ou acelerar qualquer etapa individual pode originar defeitos generalizados, incluindo fendas ao longo dos raios lenhosos, azulado, inconsistência de cor e empenamento. Parâmetros de processo consistentes, desempenho estável dos equipamentos, temperatura e humidade ambiente controladas e protocolos rigorosos de classificação — estes são os elementos essenciais para a produção fiável de folheados de carvalho com cor uniforme, fendas mínimas e dimensões precisas, satisfazendo as exigências dos mercados de mobiliário de gama alta, painéis de madeira e contraplacado de múltiplas camadas.


