 English
 Español
 Русский
 Francés
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu



Questões comuns a considerar na produção de cofragens de construção
Questões comuns a considerar na produção de cofragens de construção
A cofragem de construção serve como substrato central para moldar o betão. A qualidade da cofragem determina diretamente a lisura superficial e a precisão dimensional dos componentes de betão, ao mesmo tempo que afeta a segurança da construção, o número de vezes que a cofragem pode ser reutilizada e o custo global do projeto. Muitos produtos de cofragem no mercado apresentam problemas como bolhas, delaminação, inchaço das bordas ao contacto com a água e deformação — problemas que resultam em grande parte de falhas no controlo da produção. Desde a seleção das matérias-primas, secagem das folhas de madeira, colagem e montagem, prensagem a quente e laminação, até ao corte das bordas, selagem e inspeção final na fábrica, cada etapa comporta riscos potenciais que são facilmente ignorados. A seguir, apresentamos os problemas comuns de produção e os pontos de controlo essenciais.
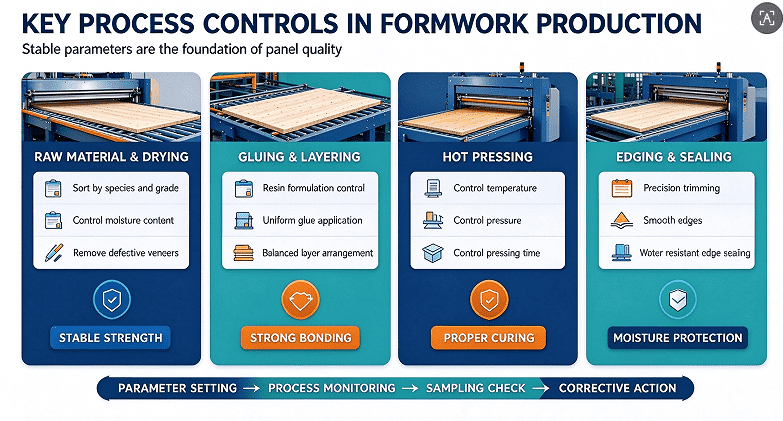
Os folheados de matéria-prima constituem a base da qualidade da cofragem e são a fase mais propensa a inconsistências. Para reduzir custos, alguns fabricantes misturam folheados de diferentes espécies de madeira e classes, resultando em variações significativas de espessura, fissuras no verso e aglomerados de nós — tudo isto torna os painéis acabados altamente suscetíveis a empenamento e deformação. O controlo do teor de humidade dos folheados é fundamental: se o teor de humidade for demasiado elevado, a humidade interna vaporiza-se durante a prensagem a quente, criando pressão interna que provoca bolhas e delaminação. Por outro lado, se o teor de humidade for demasiado baixo, os folheados tornam-se quebradiços; isto dificulta a penetração adequada do adesivo durante a colagem, reduz a resistência da ligação e faz com que os painéis delaminem após a remoção da cofragem. Durante a produção, é essencial separar os folheados por espécie de madeira e classe, utilizar equipamento de secagem com controlo de temperatura estável para manter o teor de humidade dentro do intervalo técnico especificado e rejeitar folheados com fissuras graves, podridão ou danos por insetos, de modo a impedir que materiais não conformes entrem nas fases subsequentes de produção.
Os processos de formulação e aplicação do adesivo determinam a resistência central da cofragem à ebulição e à imersão em água. Como as cofragens de construção estão frequentemente expostas a pasta de betão e humidade, a utilização de um tipo de adesivo incorreto ou de uma proporção de mistura inadequada resultará diretamente numa menor frequência de reutilização. Os problemas comuns incluem: preparação inadequada de adesivos de resina fenólica (como ajustes arbitrários às proporções de agentes de cura ou cargas); aplicação irregular do adesivo, originando zonas com cola insuficiente ou excessiva; e a não adaptação da temperatura do adesivo ou do tempo de gelificação às flutuações de temperatura e humidade da oficina. A aplicação insuficiente de adesivo conduz a uma ligação fraca, enquanto a acumulação excessiva de adesivo resulta numa cura incompleta; ambos os problemas provocam uma delaminação rápida quando expostos à água. Além disso, a conformidade ambiental é fundamental — os adesivos com níveis excessivos de formaldeído livre não cumprem as normas de avaliação de impacto ambiental nem os requisitos de acesso ao mercado. Durante a produção, é essencial normalizar as formulações dos adesivos, manter taxas de aplicação consistentes, garantir uma mistura e filtração completas do adesivo e realizar verificações periódicas por amostragem da resistência da ligação e da resistência à ebulição.
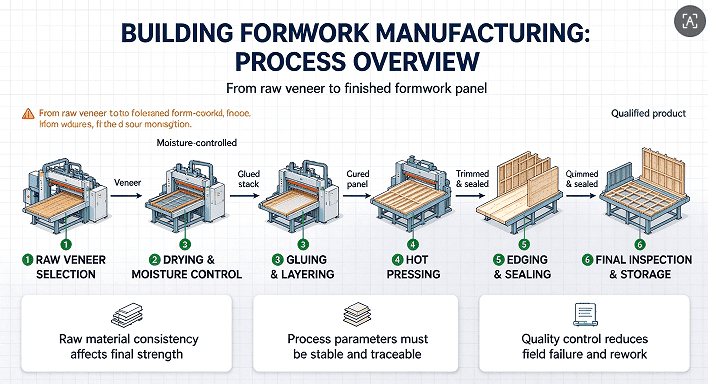
O processo de montagem e disposição das camadas é uma etapa fundamental para o controlo da deformação dos painéis e das tolerâncias de espessura. Muitos fabricantes realizam a montagem de forma descuidada — utilizando folheados com direções de fibra desalinhadas ou camadas simétricas desequilibradas — o que cria tensões internas irregulares. Isto faz com que os painéis acabados empenem ou torçam quando expostos a flutuações de temperatura e humidade. Outros problemas comuns incluem sobreposição de folheados, folgas excessivas ou a mistura de folheados de comprimentos variados, tudo o que resulta em superfícies irregulares e desvios localizados de espessura; tais defeitos originam grandes folgas durante a montagem no local e potenciais fugas de pasta de betão. A montagem deve respeitar o princípio da simetria: os folheados adjacentes devem ter direções de fibra perpendiculares, e folheados de espessuras diferentes devem ser combinados de forma lógica. O alinhamento correto e o controlo das folgas são obrigatórios, tal como a pré-prensagem da pilha de painéis para remover o ar retido, o que evita o deslizamento ou o deslocamento durante a prensagem a quente.
As flutuações nos parâmetros de prensagem a quente são uma das principais causas de bolhas, delaminação e defeitos superficiais. A temperatura, a pressão e o tempo de permanência (tempo de retenção) devem ser equilibrados com precisão. Se a temperatura for demasiado baixa ou o tempo de permanência insuficiente, o adesivo não cura completamente, resultando numa fraca resistência à água. Por outro lado, se a temperatura for demasiado alta ou a taxa de aquecimento demasiado rápida, o adesivo superficial pode curar prematuramente, retendo a humidade interna e as substâncias voláteis; isto cria pressão interna que provoca bolhas, bem como fissuras ou fragilização do papel de revestimento. Uma pressão insuficiente impede que o adesivo penetre adequadamente nas folhas de madeira, originando uma ligação fraca, enquanto uma pressão excessiva pode esmagar as folhas de madeira, causando o afinamento da superfície, a exposição das camadas subjacentes e uma redução da resistência global. Para os painéis com revestimento de película, deve também prestar-se especial atenção à aplicação do papel de revestimento; uma pressão instável pode fazer com que a película enrugue ou se descole em determinadas zonas. Na oficina de produção, as prensas a quente devem ser calibradas a intervalos regulares. Os parâmetros do processo — como as curvas de temperatura e de pressão — devem ser configurados com base na espessura específica dos painéis e no tipo de adesivo utilizado. Os parâmetros devem manter-se consistentes para todos os painéis do mesmo lote; é estritamente proibido fazer ajustes arbitrários com base na experiência pessoal.
O corte e a selagem das bordas são etapas críticas frequentemente negligenciadas, mas que têm um impacto significativo na vida útil dos painéis. Se as ferramentas de corte utilizadas para aparar os painéis grandes após a prensagem a quente estiverem rombas ou mal posicionadas, as bordas podem apresentar rebarbas ou lascas. Isto expõe as fibras da madeira, que podem então absorver humidade nos estaleiros de construção, levando a um inchaço rápido, delaminação e apodrecimento que se propaga para o interior a partir das bordas. Uma prática incorreta comum no setor consiste em cortar caminho no processo de selagem das bordas — como não selar as bordas, aplicar uma espessura insuficiente de selante ou utilizar selantes com fraca resistência à água. Isto permite que a água da chuva ou a calda de cimento penetrem no núcleo do painel, tornando a cofragem inutilizável após apenas uma ou duas utilizações. Um processo de produção adequado garante cortes limpos e precisos e bordas lisas e lixadas. Requer a utilização de selante fenólico resistente à água para as bordas, aplicado em pelo menos duas demãos uniformes para garantir que as bordas ficam completamente seladas, bloqueando assim quaisquer vias de entrada de humidade.
O controlo de qualidade da superfície revestida com filme afeta diretamente a facilidade de descofragem (desmoldagem) e o aspeto final do betão. A cofragem de construção revestida com filme deve apresentar uma superfície lisa e resistente ao desgaste que permita uma fácil libertação do betão. Os defeitos comuns incluem a fraca aderência do papel de sobreposição — fazendo com que este cole ao betão durante a descofragem —, bem como pinholes na superfície, riscos, rugas ou espessura irregular do filme (que pode resultar em translucidez localizada). Estes problemas devem-se frequentemente a papel de sobreposição de má qualidade, pressão irregular durante a prensagem a quente, uma superfície de substrato irregular ou poeira da oficina que se deposita nos painéis. Durante a produção, é essencial manter as superfícies dos painéis limpas, selecionar papel de sobreposição fenólico adequado e controlar rigorosamente a temperatura e a pressão durante o processo de prensagem a quente. Cada painel acabado deve ser submetido a uma inspeção visual para identificar e rejeitar quaisquer unidades com riscos, bolhas ou defeitos que possam prejudicar o processo de desmoldagem.
Por fim, a cura, o armazenamento e a inspeção pré-embarque dos painéis acabados não devem ser negligenciados. Os painéis que saem frescos da prensa a quente ainda contêm tensões internas; se forem embalados e enviados imediatamente, são altamente propensos a deformar-se mais tarde. Os painéis acabados devem ser empilhados de forma segura numa área de cura bem ventilada e à sombra, permitindo que o seu teor de humidade se estabilize gradualmente. Armazenar a cofragem em ambientes húmidos ou expô-la à luz solar direta pode levar ao envelhecimento da superfície, à fissuração da película protetora e à deformação causada pela absorção de humidade. Além disso, muitas fábricas carecem de procedimentos de amostragem normalizados, baseando-se apenas em inspeções visuais em vez de testar a tolerância de espessura, a resistência à flexão estática, a resistência de colagem ou a resistência à ebulição. Isto resulta em produtos abaixo do padrão a chegar aos estaleiros de construção, levando a reclamações dos clientes. É essencial implementar um sistema de amostragem por lote — em que amostras de cada lote são testadas — para monitorizar as tolerâncias de comprimento, largura e espessura, bem como a precisão diagonal. Cada lote deve ser claramente rotulado com as suas especificações para garantir total rastreabilidade.
Além disso, a segurança ocupacional e a conformidade ambiental são requisitos obrigatórios no processo de produção. Operações como a secagem de folheados, a prensagem a quente e a preparação de adesivos geram poeira e gases de escape orgânicos; portanto, os sistemas de recolha de poeira e de tratamento de efluentes gasosos devem funcionar de forma fiável para cumprir as normas de avaliação de impacto ambiental. A proteção inadequada de equipamentos como prensas a quente e serras de painéis representa um elevado risco de acidentes de trabalho. Além disso, os adesivos e os agentes de cura são substâncias químicas que apresentam riscos de segurança se forem armazenados ou transportados de forma inadequada.
Em resumo, a produção de cofragens para a construção é um sistema altamente integrado. Os problemas de qualidade raramente resultam de um único processo; são, antes, o resultado cumulativo de fatores que envolvem matérias-primas, equipamentos, técnicas de produção e gestão. Para garantir uma qualidade de produto consistente e aumentar o número de vezes que a cofragem pode ser reutilizada, os fabricantes devem deslocar o seu foco da inspeção reativa (separar os painéis defeituosos após a produção) para o controlo proativo. Ao estabelecer processos padronizados em todas as etapas — desde a seleção das matérias-primas, a secagem, a formulação do adesivo e a prensagem a quente até à selagem das bordas e à inspeção final no armazenamento — e ao manter parâmetros estáveis, minimizando a intervenção manual arbitrária, os fabricantes podem produzir consistentemente cofragens de construção de alta qualidade, que apresentam superfícies lisas, forte ligação e excelente resistência à água e durabilidade.


