English
 Español
 Русский
 Francés
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu

Porque é que a planura dos folheados cortados por rotação varia mesmo quando se utiliza a mesma madeira?
Porque é que a planura dos folheados cortados por rotação varia mesmo quando se utiliza a mesma madeira?
Nas instalações de produção de contraplacado, depara-se frequentemente com um fenómeno intrigante: mesmo utilizando a mesma espécie de madeira e o mesmo lote de toros, os folheados obtidos por corte rotativo variam significativamente. Algumas folhas são lisas e planas, enquanto outras apresentam ondulações, enrolamento numa das bordas ou sofrem de fendas na face inferior e empenamento. Quando a planicidade do folheado não cumpre as normas, surgem dificuldades na montagem dos painéis, aplicação irregular de cola e o aparecimento de bolhas ou delaminação após a prensagem a quente — o que, em última análise, aumenta tanto a taxa de produtos desclassificados como o volume de desperdício. Embora muitos fabricantes culpem instintivamente a própria madeira, a realidade é que, mesmo com matéria-prima consistente, qualquer desequilíbrio no pré-tratamento dos toros, nos parâmetros de corte rotativo, nas condições do equipamento, nos processos de secagem ou na gestão de tensões pode resultar em variações na planicidade.
I. A própria madeira: disparidades internas ocultas como causa raiz das variações de planicidade
A madeira é um material anisotrópico; mesmo dentro de um único lote de toras, as condições internas raramente são uniformes. Esta é a causa fundamental do problema.
1. Distribuição irregular do teor de humidade
Dentro de uma única tora, o teor de humidade varia naturalmente entre o cerne e o borne, bem como entre o lado exposto ao sol e o lado sombreado. Além disso, as diferenças na duração do armazenamento e na taxa de perda de humidade pelas extremidades da tora criam gradientes de humidade entre o interior e o exterior. As zonas com maior teor de humidade são mais macias e mais propensas à deformação sob a pressão da faca de corte. Por outro lado, as zonas mais secas são suscetíveis a fibrilhação superficial, retorno elástico e enrolamento. Isto resulta em folhas de madeira que estão “tensas” de um lado e “frouxas” do outro, conduzindo inevitavelmente a uma falta de planicidade.
2. Madeira de reação, excentricidade e variações na densidade dos anéis anuais
Os toros podem apresentar excentricidade, curvatura ou a presença de “madeira de reação” (madeira de tensão ou madeira de compressão), todas as quais introduzem tensões internas inerentes. O processo de corte rotativo liberta eficazmente estas tensões acumuladas, fazendo com que o folheado enrole em direções específicas com base no local onde a tensão estava concentrada. Dentro do mesmo lote de toros, alguns podem ser retos com anéis anuais uniformes, enquanto outros podem ser curvos ou conter quantidades significativas de madeira de reação — levando a diferenças acentuadas na qualidade dos folheados obtidos por corte rotativo. 3. Nós, podridão e fibra entrelaçada
Junto aos nós, as fibras da madeira estão desorganizadas, causando flutuações súbitas na resistência ao corte. Isto conduz a uma pressão instável da faca rotativa e do rolo de pressão, resultando frequentemente numa superfície ondulada. Nas zonas com fibra entrelaçada severa, o retorno elástico irregular das fibras após o corte pode causar empenos localizados.
Soluções: Normalizar o pré-tratamento de amolecimento dos toros. Priorizar a imersão em água quente ou o cozimento a vapor para garantir um teor de humidade uniforme e um amolecimento consistente em todo o toro. Controlar cuidadosamente as temperaturas e os tempos de cozimento a vapor para evitar um amolecimento irregular — evitando tanto o excesso de vapor em algumas zonas como o amolecimento insuficiente noutras. Classificar os toros com base na curvatura e na excentricidade antes de os alimentar à linha de corte rotativo; os toros com curvatura acentuada ou elevada excentricidade devem ser processados separadamente, em vez de serem misturados com toros de alta qualidade.
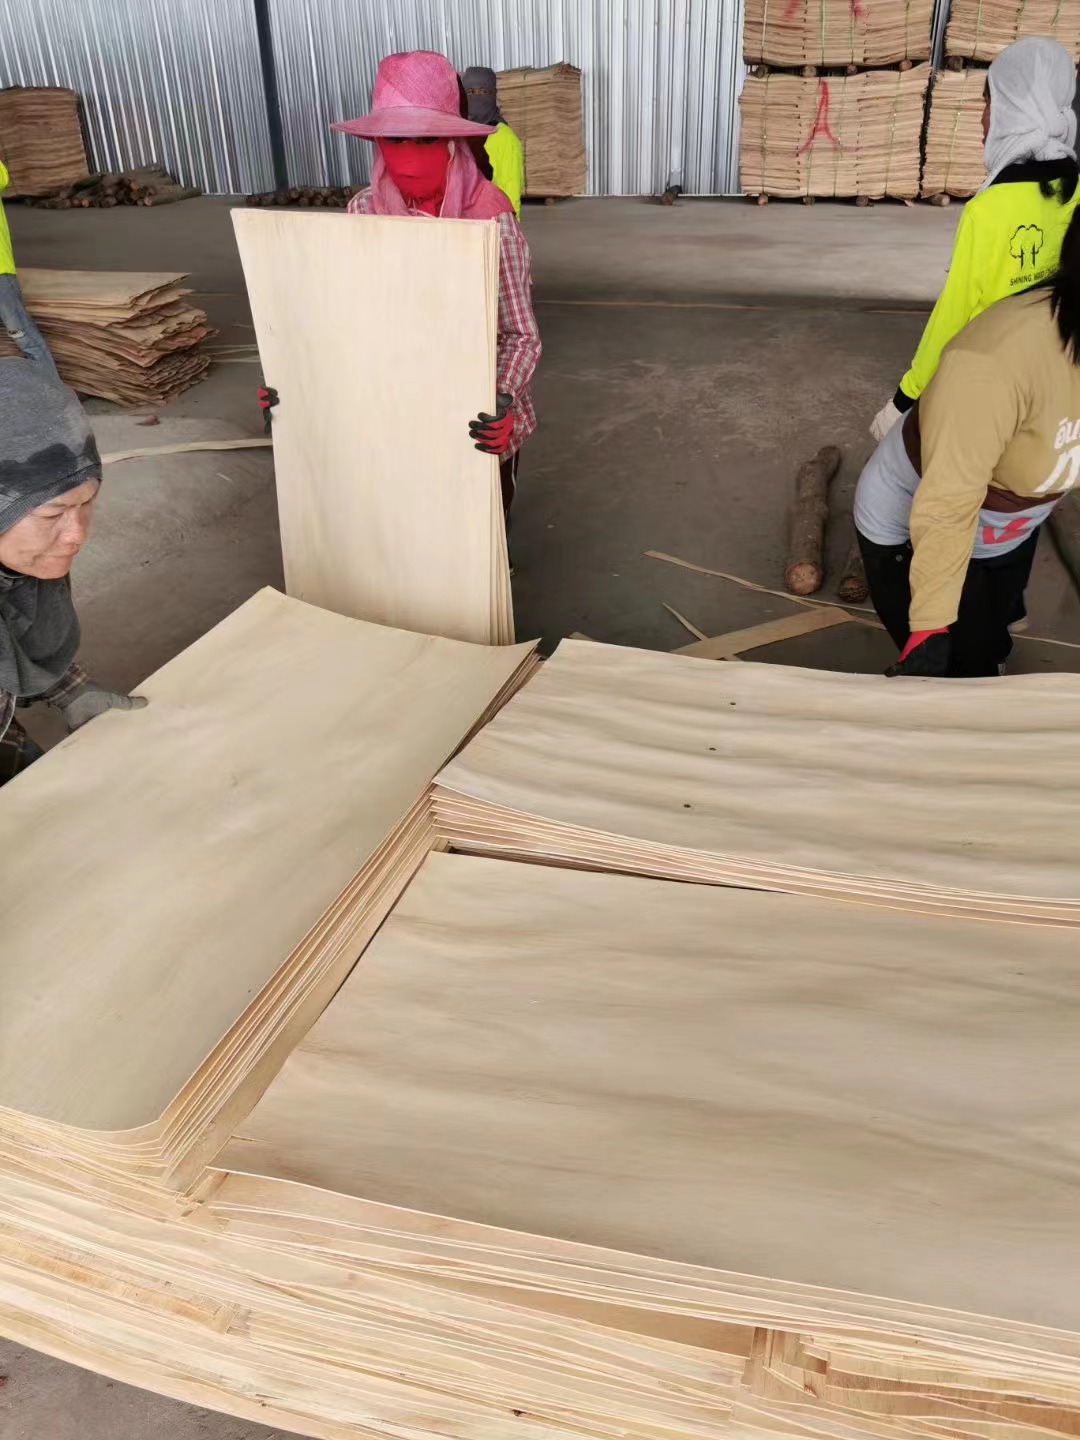
II. Fase de Corte Rotativo: Parâmetros e Equipamento como Pontos-Chave de Controlo da Planura
Muitas folhas de madeira saem já do processo de corte rotativo sem planura. Esta fase é a principal fonte desses problemas e, felizmente, a área mais facilmente ajustável e melhorável no chão de fábrica.
1. Condição e Precisão de Instalação da Faca de Corte Rotativo
Se o gume da faca não estiver reto, tiver ficado cego ou estiver afiado num ângulo inadequado, não consegue fazer um corte limpo através das fibras — em vez disso, rasga e comprime a madeira, criando uma superfície ondulada. Uma altura incorreta da faca, desvios na folga da faca ou um ângulo de incidência (ângulo de folga) inadequado podem provocar uma compressão excessiva na face inferior do folheado ou um grave “back-checking” (fendas no lado inverso). Ao libertar-se do tronco, as fibras comprimidas recuperam a forma, fazendo o folheado enrolar. Um ângulo de afiação excessivamente grande tende a aumentar o enrolamento, enquanto um ângulo demasiado pequeno pode fazer vibrar o gume da faca, originando ondulações visíveis na superfície do folheado.
2. Pressão desequilibrada da barra de pressão (ou do rolo de pressão)
A pressão aplicada pela barra de pressão é fundamental para controlar a planicidade do folheado. Se a pressão for demasiado elevada, a face inferior do folheado fica sobrecomprimida; quando o folheado sai do toro, essa camada comprimida recupera a forma, fazendo com que a folha se enrole para fora. Por outro lado, se a pressão for insuficiente, as fibras não são cortadas de forma limpa, originando fissuras na face posterior ou bordos soltos. Além disso, se a pressão não for uniforme ao longo da largura do toro, o folheado ficará empenado ou enrolado de um dos lados. 3. Problemas de centragem do toro, fixação nos fusos e excentricidade dos rolos
A centragem imprecisa do toro, o deslizamento nas garras do fuso, os rolamentos desgastados nos rolos de apoio ou a excentricidade excessiva dos rolos podem fazer com que o toro oscile durante o processo de corte rotativo. Isto resulta numa espessura inconsistente do folheado — variando entre espesso e fino — o que conduz a uma retração irregular nas fases subsequentes e à perda total do controlo da planicidade. A estabilidade diminui significativamente à medida que o toro é cortado em direção ao núcleo, tornando as últimas folhas de folheado particularmente propensas a enrolar e empenar.
4. Velocidades de corte rotativo desajustadas
Quando a velocidade de rotação e a velocidade de avanço não estão devidamente sincronizadas, o impacto do corte torna-se instável, fazendo frequentemente com que o folheado fino desenvolva ondulações ou “marcas de vibração”.
Soluções: Estabelecer um processo padronizado de configuração e ajuste. Afiar regularmente a faca de corte para garantir um gume perfeitamente reto. Padronizar os parâmetros — como o ângulo de afiação, a altura da faca, a folga da faca e a força da barra de pressão — com base na espessura específica do folheado e na espécie de madeira. Inspecionar e manter os grampos do fuso, os rolos e os rolamentos para eliminar o desvio. Garantir a centragem precisa dos toros antes do carregamento; para toros curvos, alinhá-los para minimizar a excentricidade. Utilizar velocidades de corte rotativo consistentes para toros com as mesmas especificações, a fim de reduzir o impacto do corte. Além disso, não deixar o folheado húmido e recém-cortado exposto às intempéries por longos períodos, pois a secagem ao ar localizada pode desencadear tensões de secagem prematuras.
III. Fase de Secagem: Por que o folheado parece plano inicialmente, mas empena após a secagem
Em muitas fábricas, o folheado pode parecer aceitável imediatamente após o corte rotativo, para depois enrolar ou empenar durante a secagem. Isto é causado pelo “stress de secagem” e é uma fase principal onde os problemas de planura surgem frequentemente.
1. Secagem irregular devido à espessura inconsistente do folheado
As variações de espessura originadas na fase de corte rotativo conduzem a uma secagem irregular. No secador, as secções mais finas perdem humidade e encolhem mais rapidamente do que as secções mais espessas. Como as taxas de retração não estão sincronizadas, o folheado fica sujeito a tensão interna, o que provoca a sua deformação. 2. Temperatura de secagem, velocidade do fluxo de ar e configuração zonal inadequadas
Se a temperatura subir demasiado rapidamente ou for definida demasiado alta na fase inicial, forma-se rapidamente uma crosta dura na superfície do folheado, retendo a humidade no interior. Isto cria um gradiente de humidade significativo entre o interior e o exterior, resultando numa tensão interna intensa. Além disso, o fluxo de ar irregular dentro do secador — onde algumas zonas sofrem correntes de ar fortes enquanto outras têm pouco ou nenhum fluxo de ar — provoca taxas de secagem inconsistentes em diferentes partes da mesma folha de folheado, levando diretamente ao empenamento.
3. Falta de etapas de equalização da humidade e de arrefecimento para alívio de tensões
Quando o folheado sai imediatamente da zona de secagem a alta temperatura, as tensões internas ficam “encerradas” enquanto o material ainda está quente. À medida que arrefece até à temperatura ambiente, estas tensões são libertadas de forma desigual, fazendo com que o folheado continue a deformar-se ou a enrolar-se ao longo do tempo.
Soluções: Utilize um secador de rolos equipado com controlo de temperatura por zonas e fluxo de ar equilibrado e bilateral. O sistema deve incorporar uma fase de pré-aquecimento, uma fase de secagem principal, uma fase de equalização de humidade e uma fase de arrefecimento para alívio de tensões. Adote uma abordagem de “secagem lenta a temperaturas mais baixas” para evitar um aquecimento rápido e agressivo. Garanta uma pressão estável dos rolos superior e inferior para “fixar” o folheado enquanto as suas fibras se encontram num estado amolecido. Após a secagem, faça passar o folheado por uma zona de condicionamento de humidade para libertar gradualmente a tensão interna, minimizando assim o “retorno elástico” durante o arrefecimento. Sempre que possível, integre um sistema de monitorização do teor de humidade em linha para garantir que o teor de humidade final de cada lote de folheado se mantenha dentro de um intervalo estreito e consistente, reduzindo a deformação causada pela variabilidade da humidade.
IV. Manuseamento, Empilhamento e Condicionamento a Jusante: As Causas Frequentemente Negligenciadas de Deformação Secundária
Mesmo que os processos de corte rotativo e secagem sejam executados na perfeição, um manuseamento ou empilhamento inadequado pode fazer com que o folheado plano volte a empenar. Problemas como deixar o folheado húmido exposto a correntes de ar ou à luz solar, alturas de empilhamento irregulares ou distribuição inconsistente da pressão podem provocar secagem e retração localizadas. No caso do folheado seco, a exposição a variações da temperatura e humidade ambiente — causando ciclos repetidos de absorção e dessorção de humidade — conduz a uma deformação contínua.
Soluções: O folheado húmido deve ser protegido do vento e mantido húmido durante o armazenamento de curto prazo, dando-se prioridade à sua alimentação ao secador. Após a secagem, o folheado deve ser armazenado num ambiente controlado e fechado, empilhado cuidadosamente por classe e protegido da exposição unilateral ao fluxo de ar. Antes do processamento posterior, deve conceder-se tempo suficiente para que as tensões internas atinjam o equilíbrio, o que ajuda a minimizar a deformação nas fases de fabrico subsequentes. V. Uma abordagem de gestão para garantir uma planura consistente do folheado
A planura inconsistente do folheado obtido por corte rotativo resulta de uma combinação de fatores: tensões inerentes ao toro, tensões introduzidas durante o processo de corte rotativo e tensões de retração que ocorrem durante a secagem. Uma estratégia de melhoria eficaz pode ser implementada da seguinte forma:
Passo 1: Classificar os toros e aplicar um processo uniforme de amolecimento/vaporização para eliminar as variações iniciais no teor de humidade e na tensão interna.
Passo 2: Normalizar as operações de corte rotativo — incluindo a inspeção dos equipamentos, a afiação das facas, a regulação da barra de pressão, os ajustes da folga das facas e a centragem dos toros — para garantir uma espessura uniforme do folheado e condições de corte estáveis desde o início.
Passo 3: Utilizar equipamentos de secagem que disponham de controlo de temperatura por zonas e de arrefecimento integrado de equalização da humidade, para gerir os gradientes de secagem e “fixar” a forma plana do folheado.
Passo 4: Normalizar os procedimentos de manuseamento, empilhamento e armazenamento para evitar deformações subsequentes.
Alcançar uma planura consistente consiste, fundamentalmente, em garantir que as fibras da madeira sofram tensões e retrações uniformes. Ao estabelecer parâmetros normalizados para as fases de pré-tratamento, corte rotativo e secagem de cada lote de toros, os fabricantes podem reduzir significativamente o empenamento — mesmo quando trabalham com a mesma espécie de madeira —, estabilizando assim os níveis de qualidade do folheado e reduzindo as perdas globais na produção de contraplacado.