English
 Español
 Русский
 Francés
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu

Considerações principais na produção de substratos para pavimentos de engenharia
Considerações principais na produção de substratos para pavimentos de engenharia
O substrato constitui a estrutura estrutural central dos pavimentos de madeira engenheirada. A sua estabilidade, qualidade de colagem e teor de humidade determinam diretamente se o pavimento acabado sofrerá de empenamento, fissuração, delaminação ou deformação. Como as camadas centrais e as folhas de revestimento são os componentes mais críticos do substrato, os processos de corte rotativo, secagem, triagem e montagem são de suma importância para o controlo de qualidade. A produção deve ser padronizada ao longo de toda a cadeia de valor — desde a seleção da matéria-prima e o processamento das folhas até à secagem, condicionamento, colagem, montagem, prensagem a quente, pós-processamento e armazenamento — para mitigar potenciais riscos de produção.
I. Gestão de Matérias-Primas: Seleção Diferenciada para Camadas Centrais e Folhas de Revestimento
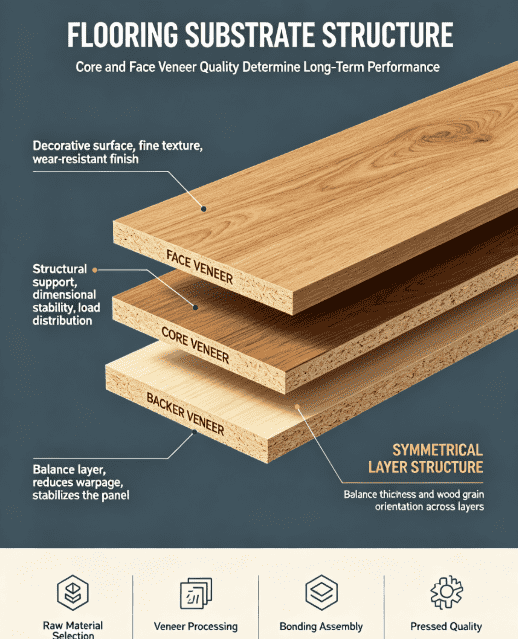
O folheado da face atua como camada superficial decorativa; por conseguinte, preferem-se madeiras de folhosas com padrões de veios atrativos e texturas finas — como o carvalho, a bétula ou o nogueira-preta. As camadas do núcleo proporcionam suporte estrutural, utilizando tipicamente madeiras mais macias e de crescimento rápido, como o choupo ou o eucalipto, que oferecem densidade moderada, boa relação custo-eficácia e boa estabilidade à secagem. Para qualquer lote, é essencial selecionar espécies de madeira com propriedades semelhantes, de modo a evitar tensões internas excessivas causadas por uma retração desigual.
À chegada às instalações, os toros devem ser triados para remover os que apresentem sinais de deterioração, danos por insetos, nós mortos grandes ou “coração negro” (cerne descolorado e degradado). Os toros devem ser armazenados numa área bem ventilada e à sombra — protegida da luz solar direta e da chuva — para evitar o crescimento localizado de bolor ou fissuras prematuras. Após o corte no comprimento, os toros passam por um processo de vaporização ou cozedura para amolecer a madeira. Isto reduz a sua dureza, minimizando assim a ocorrência de rebarbas, rasgões ou fragmentação durante as operações de desenrolamento ou corte em fatias. Para os folheados de face, a temperatura e a duração da vaporização devem ser cuidadosamente controladas para garantir um processo mais suave, preservando a integridade dos padrões naturais do veio da madeira.
II. Pontos-chave do processo para a preparação do folheado de face e da camada central
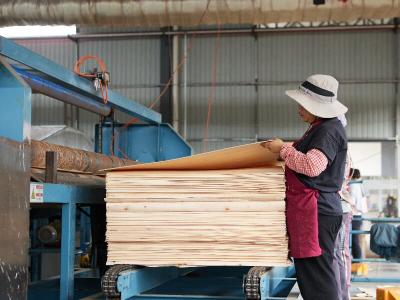
Os folheados de face são normalmente produzidos por corte em lâminas ou corte semirotativo, para garantir um padrão de veios contínuo e esteticamente agradável. As camadas de núcleo são produzidas principalmente por corte rotativo, com foco em obter espessura uniforme e uma superfície plana e regular. As definições da folga da faca e da barra de pressão nos equipamentos de corte rotativo exigem calibração regular. As tolerâncias de espessura do folheado devem ser rigorosamente controladas; uma variação excessiva de espessura pode originar sobreposições do núcleo, fendas ou uma superfície irregular no painel de base durante o processo subsequente de montagem (lay-up).
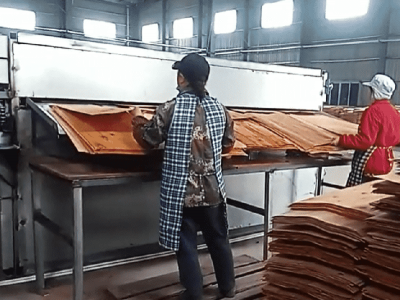
Após o corte rotativo, as folhas de madeira húmidas devem passar por um processo inicial de triagem. Para as folhas de face, o foco está em remover as peças com nós vivos excessivos, fendas, inclusões de casca ou marcas de faca graves. Para as folhas de núcleo, a prioridade é descartar as peças com buracos grandes, fendas longas ou rebarbas significativas. Os defeitos menores podem ser reparados, enquanto os defeitos graves devem ser desviados e impedidos de entrar na fase seguinte da produção.
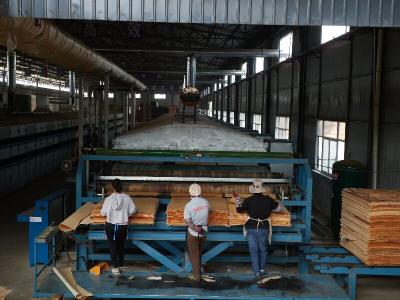
A secagem é a etapa mais crítica no processamento de folhas de madeira — e, frequentemente, a fase em que muitas fábricas encontram problemas. As folhas húmidas são alimentadas num secador, onde devem ser secas a baixa temperatura e a uma velocidade constante e uniforme; é estritamente proibida a secagem rápida a altas temperaturas. O teor de humidade das folhas de face é normalmente controlado entre 8% e 10%, enquanto nas folhas de núcleo é mantido entre 8% e 12%. **É essencial manter o teor de humidade das folhas de face e de núcleo o mais próximo possível. Se a disparidade for demasiado grande, as camadas de face e de núcleo retraem-se a ritmos diferentes quando expostas a variações subsequentes de temperatura e humidade, o que frequentemente provoca o empenamento ou o fendilhamento da superfície da folha de face.** Após a secagem, as folhas não devem seguir imediatamente para a linha de produção seguinte; em vez disso, devem ser colocadas numa sala de condicionamento para equilibrar o seu teor de humidade. Isto permite que a humidade interna seja libertada de forma uniforme e elimina as tensões induzidas pela secagem. O ambiente de condicionamento deve manter níveis estáveis de temperatura e humidade. As folhas devem ser separadas, claramente identificadas e empilhadas separadamente — mantendo as folhas de face e de núcleo apartadas — para evitar que sejam misturadas.
O lixamento e o aparamento das folhas de madeira são igualmente importantes. As folhas de madeira do núcleo devem ser lixadas para remover arestas ásperas e rebarbas, enquanto as folhas de madeira de face requerem apenas um lixamento leve para evitar danificar o veio. As folhas de madeira de face também devem ser classificadas com base no padrão do veio e na variação de cor para atender a requisitos específicos de montagem. Técnicas como “book matching” e “slip matching” devem ser agrupadas separadamente para garantir uma aparência consistente no produto final.
III. Colagem e Montagem: Uma Estrutura Simétrica É Essencial para a Estabilidade do Substrato
Os substratos para pavimentos consistem numa estrutura em camadas simétrica. O processo de montagem segue o princípio de **alternância da orientação do veio e sobreposição simétrica**, que é a lógica fundamental para prevenir a deformação. As direções do veio das folhas de revestimento e das folhas adjacentes do núcleo devem ser perpendiculares entre si. O número de camadas de folhas, as suas espessuras e as espécies de madeira utilizadas devem ser tão simétricos quanto possível nas faces frontal e posterior; muitos casos de deformação do substrato resultam de sobreposições assimétricas ou de configurações de folhas inconsistentes entre os dois lados.
Durante o processo de colagem, a quantidade de adesivo aplicada deve ser ajustada em função da espessura do folheado: utilize menos cola para folheados finos e uma quantidade maior para folheados mais espessos. Assegure que o adesivo seja aplicado de forma uniforme, sem falhas nem acumulação excessiva. Priorize a utilização de adesivos ecológicos com baixo teor de formaldeído e monitorize regularmente o teor de sólidos e o tempo de vida útil da cola; nunca utilize adesivo fora do prazo de validade. Após a aplicação, deixe decorrer um “tempo de montagem aberto” (período de repouso) adequado para permitir que o adesivo endureça parcialmente; isto evita a formação de bolhas ou de vazios na linha de cola durante a prensagem a quente. Ajuste esta duração em função da temperatura e da humidade da oficina — reduza o tempo em ambientes de temperatura elevada para evitar que o adesivo cure prematuramente e perca a sua eficácia.
Durante o processo de montagem, realize inspeções rigorosas: garanta que as folgas entre os folheados não excedam os limites especificados e preencha prontamente quaisquer vazios ou orifícios nos folheados do núcleo. Posicione corretamente os folheados de face (por exemplo, face para baixo, conforme os requisitos específicos do processo) para evitar inverter a frente e o verso. Alinhe cuidadosamente os folheados para evitar desalinhamento das bordas ou sobreposição dos folheados do núcleo. Uma vez concluída a montagem, mova prontamente o conjunto para a fase de pré-prensagem. A pré-prensagem remove o ar entre as camadas, garante a adesão inicial, facilita o transporte e evita que a montagem se desfaça.
IV. Controlo do processo durante a prensagem a quente para prevenir a delaminação e a formação de bolhas
A prensagem a quente é a fase crítica para a ligação e a formação. A temperatura, a pressão e a duração são variáveis interdependentes e não devem ser alteradas arbitrariamente. Se a temperatura for demasiado baixa ou a duração demasiado curta, o adesivo não cura completamente, resultando numa resistência de ligação insuficiente e num elevado risco de delaminação subsequente. Por outro lado, se a temperatura for demasiado alta, os folheados de face podem queimar-se ou descolorar-se, e a linha de cola pode tornar-se quebradiça. Uma pressão insuficiente leva a um mau contacto entre os folheados e à formação de vazios, enquanto uma pressão excessiva pode esmagar os folheados ou fazer com que o adesivo transborde para a superfície.
Durante a prensagem a quente, preste muita atenção à sequência de ventilação e utilize a libertação de pressão faseada para expelir rapidamente o vapor de humidade do interior do conjunto do painel; a acumulação desse vapor é a principal causa da formação de bolhas no substrato. São retidas amostras de cada lote de produção e submetidas periodicamente a ensaios de imersão e descasque e de resistência da colagem, para garantir que a durabilidade da camada adesiva cumpre as normas exigidas.
Após a prensagem a quente, os painéis de base não devem ser lixados nem cortados imediatamente. Devem ser retirados da linha de produção para uma fase secundária de condicionamento (cura), de modo a permitir a dissipação das tensões internas geradas durante a prensagem a quente. Se os painéis forem cortados com precisão enquanto subsistirem tensões internas, continuarão a deformar-se durante o armazenamento, o processamento ou a utilização final subsequentes, o que conduzirá a um aumento significativo da taxa de retrabalho.
V. Lixagem, Aparo de Bordas e Inspeção de Qualidade: O Guardião Final
Após a condicionamento, os painéis de base passam por um lixamento de calibração de espessura. A utilização de uma sequência de lixas abrasivas — de grão grosso a fino — garante espessura uniforme e uma superfície plana. A quantidade de material removido do folheado superficial deve ser rigorosamente controlada para evitar lixar através do folheado ou danificar o seu veio. Além disso, todo o pó de lixamento deve ser completamente removido; o pó residual pode prejudicar a aderência dos acabamentos subsequentes, originando defeitos como manchas brancas ou fraca aderência do revestimento.
As bordas são aparadas conforme a especificação, removendo rebarbas e excesso de adesivo. Cada painel acabado é inspecionado: a superfície é verificada quanto a fissuras no folheado, variações de cor, indentação, exsudação de adesivo ou bolhas; a camada central é examinada quanto a falhas, sobreposição de folheados ou vazios. Além disso, amostras são testadas quanto ao teor de humidade, módulo de rotura (resistência à flexão), módulo de elasticidade e níveis de emissão de formaldeído. Os produtos não conformes são isolados para reparação ou eliminação; nunca devem ser misturados com stock conforme.
VI. Ambiente da Oficina, Armazenamento e Gestão de Lotes
A temperatura e a humidade na oficina de produção devem ser mantidas estáveis. Nas regiões húmidas do sul, é necessária a desumidificação, enquanto nas regiões secas do norte, a humidade deve ser moderadamente aumentada. Isto evita que os folheados e os produtos semiacabados absorvam ou percam humidade rapidamente entre as fases de processamento. Os folheados de superfície são particularmente delicados; a exposição prolongada ao ar seco pode facilmente fazer com que encolham e rachem. Os folheados não utilizados devem ser cobertos com película protetora.
No armazém, os painéis acabados devem ser armazenados afastados do chão e das paredes, colocados sobre vigas de suporte (dunnage) e empilhados de forma arrumada. A altura da pilha deve ser controlada para evitar deformações causadas por pressão excessiva. O armazém deve ser mantido seco e protegido da chuva, com ventilação adequada para evitar que os painéis inferiores fiquem húmidos ou com bolor. A gestão por lotes é implementada ao longo de todo o processo de produção. Cada lote — desde os toros de madeira, folhas de revestimento e folhas de miolo até aos adesivos e ciclos de prensagem a quente — é meticulosamente registado, permitindo uma rastreabilidade rápida até à fase específica de produção caso surjam problemas de qualidade.
A qualidade de um substrato para pavimentos não depende do aperfeiçoamento de uma única etapa do processo, mas sim do controlo equilibrado de toda a cadeia de produção, abrangendo tanto os folheados de face como os folheados de alma. Enquanto o folheado de face determina a aparência do produto, o folheado de alma dita a sua estabilidade estrutural. Desde o cozimento dos toros de madeira, o desenrolamento e a secagem dos folheados, e o condicionamento do teor de humidade até à montagem simétrica, à prensagem a quente precisa e ao alívio de tensões — qualquer descuido nestes detalhes pode originar reclamações de qualidade relativas ao pavimento acabado. Manter um teor de humidade estável, uma estrutura em camadas simétrica e uma colagem fiável continua a ser o princípio duradouro e central da produção de substratos.