English
 Español
 Русский
 Francés
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu

Análise de problemas comuns com secadores de folhas de madeira
Análise de problemas comuns com secadores de folhas de madeira
A secagem da folha de madeira é um processo-chave de ligação na produção de contraplacado. A qualidade da secagem determina diretamente a montagem subsequente dos painéis, a prensagem a quente, a estabilidade da colagem e a taxa de conformidade do produto acabado. Nos secadores de folha de madeira mais comuns, como os de rolos e os de esteira de malha com abas, a falha não é frequentemente um desequilíbrio de um único parâmetro, mas sim um problema em cadeia causado pela sobreposição do estado da matéria-prima, da drenagem de humidade dos condutas de ar, da transmissão, do sistema de fonte de calor e da operação e manutenção diárias. Muitas fábricas têm por hábito ajustar diretamente a temperatura ou a velocidade, mas acabam por ampliar os defeitos, resultando no desperdício de painéis, no aumento do consumo de energia e no desgaste acelerado dos equipamentos. Este artigo organiza os problemas típicos a partir de três dimensões — defeitos do produto acabado, operação do equipamento e sistemas térmicos —, analisa as causas subjacentes e apresenta ideias práticas de resolução de problemas.
I. Defeitos em produtos acabados de placa única
1. O teor de humidade do folheado apresenta um gradiente elevado, e a mesma placa tem secagem irregular e humidade desigual.
Fenómeno: O mesmo folheado está seco de um lado e húmido do outro, ou a camada superficial está seca e o teor de humidade da camada central é elevado. O valor de deteção do teor de humidade em linha oscila muito, e o folheado readquire humidade e deforma-se após armazenamento no armazém.
As causas principais dividem-se principalmente em duas categorias: primeiro, a disposição dos condutas de ar e a pressão do ar estão desequilibradas, o bocal de ar de um dos lados está obstruído por poeira, a folga entre os bocais de ar superiores e inferiores é inconsistente e o ar quente não consegue envolver uniformemente a superfície da placa; segundo, o estado de alimentação não é uniforme, a espessura do folheado após o corte rotativo oscila, há casca e o adesivo se aglomera localmente. O teor de humidade inicial do mesmo lote é muito diferente, mas aplica-se o mesmo conjunto de parâmetros de temperatura e velocidade. Além disso, não há gradiente na zona de temperatura de cada secção de secagem e faltam secções de pré-aquecimento e de controlo de humidade. A camada superficial do folheado perde água rapidamente ao entrar na zona de alta temperatura, e a migração da humidade fica bloqueada, formando uma diferença interna de seco-húmido.
Ideias de resolução de problemas: primeiro, limpar o pó da caixa de pulverização e do bocal de ar, e corrigir a pressão do vento em ambos os lados; depois, produzir em lotes de acordo com a espécie de árvore, a espessura do folheado e o teor de humidade inicial. Utilizar controlo de temperatura segmentado, pré-aquecimento a baixa temperatura na secção frontal, evaporação uniforme na secção intermédia e controlo de humidade na secção traseira para retardar a libertação de tensões e reduzir a selagem da superfície.
2. O folheado está empenado, ondulado e as bordas estão viradas para fora.
Fenómeno: Após a secagem, a superfície da placa fica arqueada e surgem bordas onduladas. É difícil encaixar durante a montagem horizontal e a colagem subsequentes, e a cola abre-se facilmente.
Muitas pessoas acreditam erroneamente que a temperatura é simplesmente demasiado alta, mas o cerne da questão é um desequilíbrio da tensão de retração por secagem. Existem diferenças nas taxas de retração tangencial e radial da madeira. Quando um lado do folheado é fortemente aquecido e o outro lado tem ventilação fraca, ou quando a regulação da pressão dos rolos é irrazoável, os folheados finos são propensos a retração unidirecional. Madeiras de crescimento rápido, como o eucalipto e a madeira de borracha, apresentam elevada tensão interna após o corte rotativo. Se a temperatura subir demasiado depressa e a humidade não for libertada atempadamente, a água nas orlas perder-se-á muito mais rapidamente do que na parte central, causando deformação ondulada. O modelo de inversão também sofrerá de desalinhamento do momento da inversão, fazendo com que a placa individual permaneça instável na cavidade e que partes dela fiquem suspensas no ar durante muito tempo e sejam aquecidas.
Pontos de manuseamento: Priorizar a redução da taxa de aquecimento, não aumentar a temperatura cegamente; verificar o paralelismo dos rolos e a pressão dos rolos, e reduzir adequadamente a pressão dos rolos para folheados finos; estabilizar a pressão negativa de remoção de humidade para evitar humidade elevada local e sufocamento; adicionar uma zona de armazenamento de arrefecimento lento após a descarga para dar tempo aos folheados de libertarem tensões, e não os empilhar diretamente ao ar livre.
3. Fendas na extremidade do folheado, linhas finas na superfície da placa e fios rebentados
Fenómeno: As fendas nas extremidades e as fissuras finas na superfície da placa concentram-se na saída de descarga. Quanto mais fina for a espessura (0,3–0,8 mm), mais facilmente aparecem.
A essência do fendilhamento é que a taxa de evaporação da água excede o limite de tolerância da fibra de madeira. O impacto a alta temperatura e a velocidade de linha excessiva são desencadeadores de alta frequência; há outra situação fácil de ignorar: o folheado já foi seco abaixo do ponto de saturação das fibras e, se continuar a ser sobresseco, a fibra perde a sua tenacidade, e uma tensão ligeira rasga diretamente o veio da madeira. Nos secadores de prensagem a quente, o vapor não consegue ser descarregado atempadamente e o vapor de água acumula-se no interior da superfície da placa, fazendo com que a superfície da placa rebente num instante quando a pressão é libertada.
Julgamento distintivo: as fissuras nas extremidades devem-se sobretudo a uma velocidade de secagem demasiado rápida; as linhas finas dispersas pela superfície da placa devem-se sobretudo ao teor de humidade final demasiado baixo e a uma secagem excessiva; no caso de rotura parcial dos fios, concentrar a verificação na área correspondente onde o ar quente incide diretamente e onde o bocal está virado para o folheado. Plano de ajuste: baixar a temperatura da primeira secção e reduzir a velocidade da linha; fixar o limite inferior do teor de humidade alvo e recorrer ao controlo em circuito fechado do medidor de humidade em linha para evitar a sobrecozedura; instalar uma estrutura de desvio em frente da saída de ar do folheado para reduzir o sopro direto e forte do vento.
4. A superfície do folheado está cinzenta, negra e queimada.
Fenómeno: A superfície da placa apresenta uma cor baça, com manchas de queimadura localizadas e, em casos graves, a superfície está carbonizada, afetando a colagem e o grau de aparência.
Os pontos focais geralmente vêm de duas direções: a temperatura do ar quente no lado da fonte de calor excede o padrão, existem cantos mortos locais de circulação de ar quente e os folheados permanecem em áreas de alta temperatura por longos períodos; o queimador de biomassa queima de forma insuficiente e os gases de combustão transportam partículas de carbono para a cavidade de secagem, aderindo à superfície dos folheados. Além disso, a superfície do rolo tem resíduos de cola e carbono, e o contacto direto com o folheado a altas temperaturas também formará marcas de queimadura massivas.
Resolução de problemas: primeiro verifique as condições de combustão, verifique a vedação do sistema de troca de calor para evitar que o fumo flua para a cavidade; limpe a cola e o pó da superfície do rolo; controle a temperatura da zona de temperatura mais alta para evitar que o painel permaneça na zona de alta temperatura por longos períodos.
II. Falhas de transporte e transmissão
1. Desvio da folha, encravamento, bloqueio interno e “engarrafamento”
Fenómeno: A folha desloca-se para um dos lados na máquina, fica presa na abertura entre os rolos, derruba a placa, acumula-se e bloqueia o material, e a linha de produção é forçada a parar.
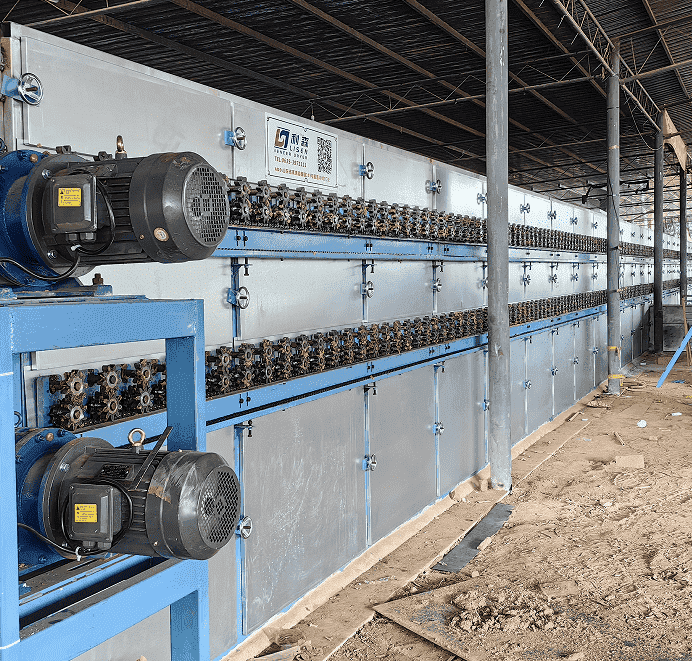
O secador de rolos concentra-se no paralelismo do eixo dos rolos e na correspondência entre a abertura entre os rolos e a espessura da folha; a corrente apresenta tensão inconsistente, a transmissão nas diferentes secções não está sincronizada, a secção dianteira entrega as placas rapidamente e a secção traseira transporta lentamente, resultando no empilhamento de placas. Os problemas comuns nas máquinas de inversão incluem a desordem na temporização dos movimentos de inversão e a sucção instável da placa superior por pressão negativa. As impurezas nas matérias-primas também podem causar encravamentos: pedaços de casca, nós de madeira, pregos e blocos de cola secos e duros ficam presos na superfície do rolo, formando pontos salientes de retenção que agarram a borda dianteira da folha.
Direção de manutenção: calibrar regularmente o nível e o paralelismo dos rolos, uniformizar a velocidade de conversão de frequência em cada zona; limpar os resíduos na superfície dos rolos; verificar regularmente a conduta de pressão negativa do sistema de alimentação por vácuo para garantir o alinhamento da alimentação e reduzir a entrada de placas tortas.
2. Ruído anormal na transmissão, sobreaquecimento do redutor e alarme de sobrecarga do motor
Fenómeno: Vibração contínua e ruído anormal durante o funcionamento, aquecimento rápido da caixa e disparo frequente por sobrecarga.
Causas comuns: Nível de óleo lubrificante insuficiente, envelhecimento da qualidade do óleo; falta de óleo prolongada e desgaste dos rolamentos; tensão irregular da corrente, carga excêntrica; perda de fase na alimentação trifásica. Muitas fábricas apenas acrescentam óleo lubrificante após uma avaria e não estabelecem um ciclo de manutenção de acordo com o tempo de funcionamento. A taxa de degradação do óleo lubrificante acelera-se significativamente em condições de alta temperatura.
Padronizar a operação e manutenção: estabelecer um registo de lubrificação para distinguir os ciclos de lubrificação dos redutores, rolamentos e correntes; ouvir ruídos anormais e medir a corrente em vazio antes de arrancar a máquina; parar a máquina para arrefecer se ocorrer sobreaquecimento, e não continuar a produção com avarias para evitar o bloqueio e danos das engrenagens e rolamentos.
III. Questões de engenharia térmica, drenagem de humidade e sistema de fonte de calor
1. Aquecimento lento, baixa eficiência térmica global e elevado consumo de energia
Fenómeno: A temperatura definida é difícil de atingir o padrão, o fornecimento de combustível ou vapor tem de ser continuamente aumentado, e o consumo de energia por unidade de placa excede o padrão.
Priorize a vedação: a camada de isolamento da cavidade de secagem está danificada, o ar frio escapa pela porta de acesso, pela flange do conduta de ar e pela junta da aba, e uma grande quantidade de calor escapa; em segundo lugar, o rácio de drenagem de humidade está desequilibrado, o ventilador de drenagem de humidade é demasiado grande e o ar quente é extraído diretamente; a drenagem de humidade é demasiado pequena, o interior da cavidade fica saturado de humidade elevada e a humidade não consegue continuar a evaporar, e a secagem estagna. O modelo de aquecimento por biomassa também depende da distribuição de ar do queimador e da pureza das partículas de combustível. A combustão incompleta provoca calor insuficiente e acumulação de cinzas que obstrui o permutador de calor.
Ideias de otimização: reparar o isolamento e selar os pontos de fuga de ar; ajustar a frequência do ventilador de extração de humidade para manter uma pressão negativa estável; limpar regularmente o permutador de calor e a acumulação de pó nas tubagens de troca de calor para garantir a eficiência da troca de calor; ter uma linha de produção que aproveite o calor residual do forno, utilizar o calor residual em cascata de forma racional e reduzir a carga da fonte de calor principal.
2. A água que pinga do cilindro de drenagem de humidade e a condensação no interior da cavidade regressa à humidade.
Fenómeno: A água pinga da parede exterior da tubagem de drenagem de humidade, formam-se gotas de água condensada no topo da cavidade e as gotas de água pingam sobre o folheado, causando reaparecimento local de humidade, escurecimento e bolor.
A razão fundamental é que o ar quente e húmido arrefece e condensa no interior da conduta. Quando a temperatura de secagem é baixa e o caudal de ar de exaustão de humidade é insuficiente, o vapor de água não tem tempo de ser descarregado e liquefaz-se na secção de baixa temperatura da conduta de ar; este fenómeno é mais evidente no outono e no inverno, quando a temperatura ambiente é baixa. A água condensada irá refluir para a câmara de secagem, formando um ciclo vicioso.
Solução: aumentar a velocidade do vento de drenagem de humidade e encurtar o tempo de permanência do vapor de água; isolar as condutas de drenagem de humidade para evitar o arrefecimento e a condensação na parede exterior; aumentar a estrutura de drenagem das condutas para escoar atempadamente a água condensada e evitar que as gotas de água refluam para a zona do folheado.
3. Grandes flutuações de temperatura e controlo de temperatura instável
Fenómeno: As leituras do instrumento de controlo de temperatura oscilam entre valores altos e baixos, e a diferença de temperatura na mesma zona térmica é grande.
As principais causas são o fornecimento instável de fonte de calor: alimentação irregular de combustível de biomassa, coqueificação e entupimento do forno; pressão instável na tubagem de vapor, falha do purgador; acumulação de poeira na sonda do sensor de temperatura e posição inadequada, e o que é recolhido não é a temperatura efetiva do ar quente no painel. Se o sensor estiver coberto de poeira durante muito tempo, o sinal de retroalimentação ficará distorcido e o sistema de controlo de temperatura continuará a ser mal ajustado.
Tratamento: Limpar a sonda regularmente e colocar o ponto de medição de temperatura na zona principal de passagem do ar quente pelo folheado; rever o mecanismo de alimentação de combustão e os componentes de desidratação do vapor; dar prioridade ao controlo de temperatura independente por segmentos, para que cada zona não interfira com as outras.
4. Resumo dos problemas sistémicos e sugestões de gestão a longo prazo
As falhas do secador de folhas de madeira podem parecer ser causadas por problemas de qualidade das folhas ou por ruídos anormais do equipamento, mas, nos bastidores, são maioritariamente causadas por uma desconexão entre os parâmetros do processo, a gestão das matérias-primas e a manutenção do equipamento. Muitos fabricantes apenas ajustam temporariamente os parâmetros quando produzem produtos defeituosos e não estabelecem um registo de processo por espécie de árvore e espessura. O eucalipto, a madeira de borracha, a bétula e as folhas técnicas partilham um conjunto de parâmetros e são intrinsecamente propensos a fendas e deformação.
O controlo a longo prazo pode ser dividido em três pontos: primeiro, o pré-controlo das matérias-primas, o empilhamento de folhas de madeira rotativas, a marcação do teor de humidade inicial e a rejeição de produtos defeituosos com diferenças de espessura excessivas e grandes pedaços de casca; segundo, o estabelecimento de um mecanismo de inspeção hierárquico, com inspeções diárias focadas na pressão do vento, na drenagem da humidade e na forma da superfície dos rolos. Limpar o estado e os sensores, em vez de olhar apenas para o termómetro; terceiro, prestar atenção à manutenção durante a paragem. Os condutas de troca de calor, os rolos, as correntes de transmissão e as vedantes são peças propensas ao desgaste. Envelhecem rapidamente em ambientes de alta temperatura e humidade elevada. A manutenção preventiva é muito menos dispendiosa do que a reparação de avarias.
O cerne do processo de secagem não é procurar temperaturas mais rápidas e mais elevadas, mas manter uma tensão de secagem estável, um campo de ar quente uniforme e um ritmo razoável de remoção de humidade, encontrar um equilíbrio entre a capacidade de produção, o rendimento e o consumo de energia, reduzir o desperdício de folhas de madeira e estabilizar a qualidade de toda a linha de produção de contraplacado a jusante.