 English
 Español
 Русский
 Francés
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu



Como aumentar a velocidade de secagem nos secadores de folhas
Como aumentar a velocidade de secagem nos secadores de folhas
Na produção de contraplacado, a secagem de folhas de madeira é um processo crítico que condiciona a capacidade de toda a linha de produção. Velocidades de secagem lentas não só causam estrangulamentos — levando a acumulação de material na fase de desenrolamento rotativo e a congestionamentos ao longo da linha de produção — como também aumentam o consumo de energia por unidade de folha. No entanto, aumentar simplesmente a velocidade pode facilmente resultar em problemas como empenamento, fendilhamento, distribuição irregular de humidade (em que a superfície está seca mas o interior permanece húmido) e qualidade de colagem comprometida. Para aumentar a velocidade de secagem de forma segura e consistente, não se pode confiar apenas no aumento cego das temperaturas ou na aceleração da velocidade de alimentação das folhas. Em vez disso, é necessária uma abordagem sistemática — abrangendo o pré-tratamento da matéria-prima, a otimização dos sistemas de ar quente, processos de secagem por zonas, melhoria da vedação e isolamento dos equipamentos, monitorização e controlo inteligentes e uma manutenção diária diligente — para alcançar o equilíbrio certo entre a eficiência de secagem e a qualidade da folha acabada.
No seu essencial, a secagem de folhas de madeira envolve dois processos: a migração da humidade do interior da folha para a sua superfície e a remoção da humidade superficial por um fluxo de ar quente. O estrangulamento da velocidade de secagem frequentemente não é a falta de calor, mas sim a formação de uma camada limite de ar húmido saturado na superfície da folha, que impede a evaporação contínua. Em alternativa, a taxa de difusão interna da humidade pode não acompanhar a taxa de evaporação superficial, originando defeitos relacionados com tensões — especificamente, uma condição de “seco por fora, húmido por dentro”. Qualquer estratégia para aumentar a velocidade de secagem deve centrar-se em superar estes estrangulamentos, alinhando-se simultaneamente com a cinética natural da migração da humidade.
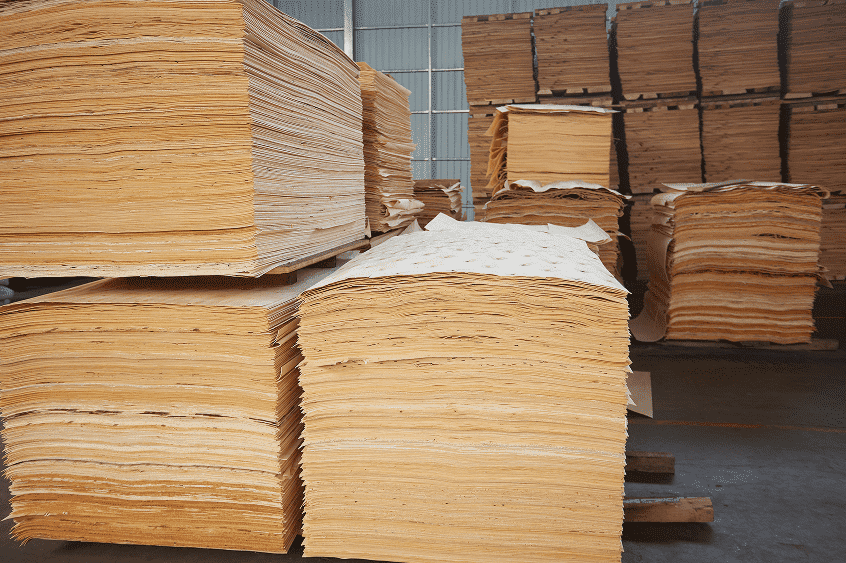
I. Priorizar a triagem a montante e a pré-secagem para reduzir a carga na origem
Muitos fabricantes negligenciam a fase de alimentação, permitindo que folheados com diferentes teores de humidade, espessuras e espécies de madeira sejam secos em conjunto. Nestes casos, o secador tem de ser configurado de acordo com as exigências do material mais difícil de secar, o que reduz significativamente a velocidade global de processamento.
Os folheados devem ser separados após o desenrolamento rotativo com base no seu teor de humidade inicial, espessura e espécie de madeira, e depois alimentados ao secador em lotes uniformes. Os folheados com elevado teor de humidade devem ser agrupados separadamente; não devem ser processados juntamente com folheados finos de baixo teor de humidade. Quando as condições o permitirem, incorpore uma fase natural de pré-secagem ou uma zona simples de pré-secagem. Isto permite que o folheado liberte parte da sua “água livre” antes de entrar no secador principal, reduzindo assim a carga de humidade. Isto não só encurta o tempo de secagem necessário dentro da unidade principal, como também atenua o risco de fendas causadas por evaporação rápida e agressiva durante as fases iniciais. Além disso, minimize o empilhamento de folheados desenrolados e evite a acumulação localizada de água para prevenir picos anómalos no teor de humidade. Ao alimentar os folheados ao secador, assegure que estão corretamente alinhados — minimizando sobreposições ou bordas apoiadas umas sobre as outras — para que cada folha fique totalmente exposta ao ar quente, prevenindo assim a ocorrência de “humidade retida” (manchas húmidas).
II. Otimização do sistema de ar quente: controlo coordenado da temperatura, velocidade do ar e humidade zonal
A temperatura, a velocidade do ar e a humidade relativa do meio de ar quente são os três parâmetros fundamentais que determinam a taxa de secagem. Estes devem ser ajustados de forma coordenada entre si; deve evitar-se o simples aumento isolado da temperatura.
1. Implementar secagem zonal e multiestágio em vez de secagem a temperatura constante
Para secadores de folhas de madeira do tipo rolo ou de esteira de malha, recomenda-se dividir o processo em zonas distintas: uma zona de pré-aquecimento/evaporação, uma zona de secagem a taxa constante, uma zona de secagem a taxa decrescente e uma zona de condicionamento/equilíbrio de humidade. A fase inicial, caracterizada por temperatura e humidade elevadas, facilita a evaporação rápida da “água livre” das folhas. A fase intermédia utiliza um aumento do fluxo de ar para arrastar rapidamente o vapor de água. A fase final envolve a redução da temperatura e o ajuste da humidade para permitir que a humidade interna migre para a superfície, evitando o “endurecimento superficial” — um fenómeno em que a superfície seca e endurece prematuramente, selando os poros. Uma abordagem de temperatura constante “tamanho único” ou força uma velocidade de produção mais lenta ou resulta num elevado volume de folhas defeituosas e rejeitadas.
2. Aumentar adequadamente a velocidade do ar de jato para romper a camada-limite de ar húmido
Aumentar a velocidade dos jatos de ar dirigidos à superfície do folheado é frequentemente mais eficaz para acelerar o processo de secagem do que apenas elevar a temperatura. O fluxo de ar de alta velocidade incide diretamente na superfície do folheado, dispersando a película de vapor de água saturado e mantendo um elevado diferencial de pressão evaporativa. No entanto, uma velocidade mais elevada nem sempre é melhor; uma velocidade excessiva pode provocar um aumento acentuado no consumo de energia dos ventiladores, bem como o deslocamento ou desalinhamento de folheados mais finos. A velocidade ótima do ar deve ser determinada com base na espessura dos folheados. Além disso, inspecione regularmente os bicos de ar e remova quaisquer obstruções de serradura para garantir um fluxo de ar uniforme em toda a largura do secador, evitando uma secagem irregular — em que as bordas permanecem demasiado húmidas enquanto o centro fica excessivamente seco.
3. Controlar a Humidade Relativa no Interior da Câmara de Secagem para Sustentar a Força Motriz Evaporativa
A qualquer temperatura dada, uma humidade relativa mais baixa dentro da câmara de secagem resulta num maior diferencial de pressão evaporativa, o que, por sua vez, acelera o processo de secagem. É essencial regular corretamente o caudal de ar de exaustão para garantir que o gás de exaustão com elevada humidade seja removido atempadamente. Simultaneamente, implemente a recuperação de calor — não se limite a libertar todo o ar quente. Se a remoção de humidade for insuficiente, a humidade acumular-se-á dentro da câmara de secagem; mesmo a temperaturas elevadas, o processo de secagem ficará estagnado.
III. Melhoria das Fontes de Calor, Isolamento e Vedação para Minimizar Perdas de Calor Desnecessárias
A perda de calor é uma razão frequentemente negligenciada pela qual muitos secadores antigos apresentam taxas de secagem lentas e capacidade de produção limitada.
Primeiro, inspecione a camada de isolamento do secador. Substitua quaisquer painéis de isolamento envelhecidos ou danificados e assegure que todas as juntas, portas de acesso e aberturas de carga/descarga estejam devidamente vedadas com juntas de estanquidade para evitar perdas de calor ou a entrada de ar frio. A infiltração de ar frio pode provocar quedas localizadas de temperatura, criando “zonas mortas” onde a secagem é ineficaz. Melhorar a vedação de uma unidade conduz frequentemente a um aumento significativo da capacidade de produção, mesmo quando se opera com os mesmos parâmetros.
Em segundo lugar, otimizar o fornecimento de calor. Sistemas como queimadores de biomassa, unidades de recuperação de calor ou a utilização em cascata do calor residual dos fornos podem proporcionar uma fonte de calor estável e consistente, evitando flutuações de temperatura. Quando a fonte de calor é instável, os operadores são frequentemente forçados a adotar uma abordagem conservadora, reduzindo a velocidade de alimentação para evitar problemas. Quando viável, as linhas de produção podem ser adaptadas com sistemas de troca de calor que utilizam o calor dos gases de escape para pré-aquecer o ar fresco de entrada, melhorando assim a eficiência térmica e aumentando a capacidade de secagem sem necessitar de combustível adicional.
IV. Alinhar a velocidade de transporte com a estrutura do equipamento para um fluxo de material estável e contínuo
A velocidade de transporte do secador deve ser coordenada com as zonas de secagem, a espessura do folheado e o teor de humidade. Para folheados mais espessos ou espécies de madeira de alta densidade (como certas madeiras de lei), a difusão da humidade é mais lenta, o que significa que a velocidade do transportador não pode ser aumentada indiscriminadamente. Inversamente, para folheados mais finos — como os feitos de eucalipto ou de seringueira — a velocidade pode ser aumentada, desde que se mantenha dentro de parâmetros operacionais seguros.
Em secadores de rolos de vários níveis, é crucial garantir que os rolos de cada nível estejam sincronizados e exerçam pressão uniforme para evitar que o folheado escorregue, se desloque ou se acumule. Sistemas automatizados de carregamento por pressão negativa e mecanismos que asseguram uma alimentação plana ajudam a evitar que o folheado enrugue ou se sobreponha, garantindo que cada folha fique plana e exposta ao calor de forma uniforme. Em muitos casos, as tentativas de aumentar a velocidade de produção falham não por falta de calor, mas devido a um fluxo de material instável — bloqueios frequentes ou sobreposição de folheados obrigam os operadores a reduzir a velocidade de funcionamento. Ao selecionar novos equipamentos ou ao modernizar unidades existentes, os sistemas com fluxo de ar circulante tridimensional, ventiladores com zonas independentes e controlo de temperatura por zonas em vários níveis oferecem vantagens significativas em relação aos designs mais antigos de condutas de circulação única. Estes permitem velocidades de processamento mais elevadas, assegurando simultaneamente uma maior uniformidade no teor de humidade.
V. Implementação de Deteção Inteligente de Humidade para Controlo Adaptativo de Velocidade
Os métodos tradicionais — que dependem de amostragem manual e da experiência do operador para ajustar as definições da máquina — raramente permitem uma operação consistente à velocidade máxima segura. Ao instalar sensores de humidade em linha para captar dados em tempo real tanto na fase de alimentação como na de saída, o sistema de controlo pode ajustar automaticamente a velocidade da linha, as temperaturas das zonas e as definições do ventilador de extração. Isto permite uma adaptação dinâmica: a máquina abranda para folheados mais húmidos e acelera para folheados mais secos.
A integração de um sistema de triagem visual de humidade baseado em IA com uma instalação de secagem inteligente minimiza o erro humano, maximiza a capacidade de produção do secador e previne a prática comum de operar o equipamento a velocidades desnecessariamente baixas “para estar do lado seguro”. Também atenua problemas como o desperdício de energia por secagem excessiva ou defeitos de produção causados por secagem insuficiente (que podem afetar negativamente a prensagem a quente subsequente).
VI. Estabelecer a manutenção de rotina para eliminar as causas ocultas da degradação da velocidade
Durante o funcionamento prolongado, a acumulação de serradura é um assassino silencioso da eficiência de secagem. A acumulação de pó nos bicos, condutas de ar, permutadores de calor e impulsores dos ventiladores obstrui o fluxo de ar, reduz a eficiência da permuta de calor e diminui o volume de ar quente — levando a um declínio gradual da velocidade de secagem. Muitas fábricas atribuem erradamente isto a uma falta inerente de capacidade do equipamento.
É essencial um plano de manutenção estruturado: limpar regularmente a serradura das condutas de ar, dos bicos e dos permutadores de calor; inspecionar os rolos quanto a desgaste, verificar a tensão das correias e monitorizar as correias dos ventiladores quanto a deslizamento; e desobstruir as condutas de escape para evitar a condensação de humidade e bloqueios. Um secador bem mantido pode ser mais de 20% mais eficiente do que uma unidade idêntica que sofra de uma acumulação intensa de pó.
VII. A “linha vermelha” para os aumentos de velocidade: salvaguardar os padrões de qualidade
Existem limites claros e definitivos para o aumento da velocidade de secagem. Um aquecimento excessivamente rápido ou velocidades elevadas da máquina podem impedir que a humidade no interior do folheado se difunda para o exterior, fazendo com que a superfície endureça prematuramente. Isto conduz a problemas como endurecimento superficial, fendas, empenos e bolhas. Uma vez que diferentes espécies de madeira têm tolerâncias variáveis — por exemplo, os folheados de eucalipto (quer sejam folheados finos de face quer folheados espessos de alma) e os folheados de madeira de folhosas exigem parâmetros de processamento distintos —, uma abordagem “tamanho único” não é adequada. Ao tentar aumentar a velocidade de produção, adote uma estratégia incremental de tentativa e erro: mantenha o lote de folheado constante, aplique aumentos pequenos e graduais na velocidade da máquina e monitorize continuamente o teor de humidade do produto à saída, bem como a taxa de defeitos superficiais. Este processo ajuda a identificar o intervalo operacional ótimo que equilibra o volume de produção com o rendimento; evite fazer alterações drásticas de parâmetros de uma só vez.
Aumentar a velocidade de secagem de um secador de folhas de madeira não é apenas uma questão de “aumentar o calor e acelerar a alimentação”. Exige uma otimização abrangente e sistémica que envolve as matérias-primas, a circulação de ar quente, o equipamento e o controlo do processo. Ao implementar a pré-seleção e a pré-secagem para reduzir a carga, ao utilizar a aplicação de ar quente por zonas para quebrar as camadas-limite de humidade e ao empregar sistemas inteligentes de monitorização e controlo para estabilizar o processo — tudo apoiado por um isolamento térmico adequado, vedação e manutenção regular —, os fabricantes podem aumentar de forma sustentável a capacidade de secagem. Esta abordagem permite um maior débito sem um aumento significativo das taxas de defeitos, reduz o consumo de energia por unidade de folha de madeira, alinha-se com o ritmo de produção das fases de desenrolamento e de prensagem a quente e, em última análise, melhora a eficiência e a rentabilidade globais de toda a linha de produção de contraplacado.


