 English
 Español
 Русский
 Francés
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu



Métodos para prevenir o fendilhamento da madeira durante o processo de secagem
Métodos para prevenir o fendilhamento da madeira durante o processo de secagem
A madeira é um material de biomassa natural que apresenta diferenças significativas de retração em várias direções. Durante a secagem, se a humidade evaporar da superfície muito mais rapidamente do que consegue migrar do interior, desenvolve-se um gradiente acentuado de teor de humidade. Isto cria tensões internas, originando fendas superficiais, fissuras internas e rachas nas extremidades. Tais defeitos desclassificam a qualidade das tábuas e dos folheados, resultando em perdas substanciais para os fabricantes de contraplacado, mobiliário e painéis decorativos à base de madeira. No essencial, o fendilhamento é causado pela falta de sincronização entre as velocidades de secagem interna e externa, combinada com uma libertação de tensões não controlada. Com base na experiência prática com sistemas de secagem contínua e em estufa, apresentam-se abaixo vários métodos fiáveis para prevenir o fendilhamento.
1. Utilização de processos de secagem lenta a baixa temperatura com controlo faseado de temperatura e humidade
Esta é a abordagem mais fundamental e crítica para prevenir fissuras — particularmente para madeiras de lei “duras” propensas a rachar, como o eucalipto e a madeira de borracha. É estritamente proibido submeter a madeira a temperaturas elevadas e a um fluxo de ar forte imediatamente após a entrada no secador.
Na fase inicial de secagem, deve ser utilizada uma etapa de pré-aquecimento a baixa temperatura e alta humidade para amolecer as fibras da madeira e abrir vias para a migração da humidade interna. Isto garante que a temperatura da madeira suba de forma uniforme, evitando que a superfície perca humidade demasiado rapidamente e endureça (endurecimento superficial). À medida que a madeira avança para a fase principal de secagem, a temperatura deve ser aumentada — e a humidade reduzida — em passos controlados e incrementais. Isto regula a taxa de evaporação da humidade, garantindo que a humidade interna possa migrar para a superfície a um ritmo que acompanhe a evaporação.
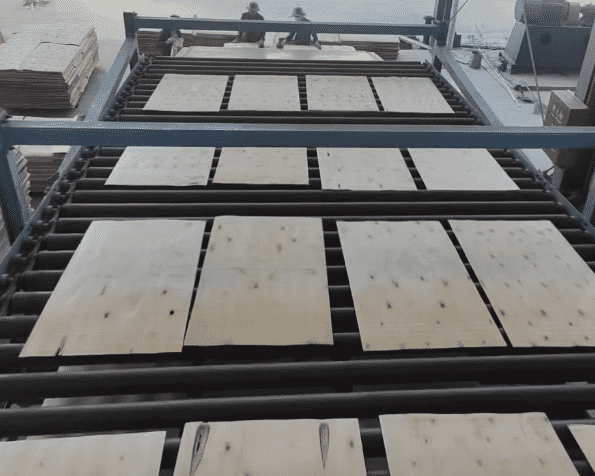
Para secadores de rolos ou secadores contínuos de esteira de malha, o sistema pode ser dividido em zonas de temperatura distintas: uma zona de pré-aquecimento e condicionamento de humidade no início, uma zona de desidratação a taxa constante no meio e uma zona final de equilíbrio/condicionamento. Para madeira com elevado teor de humidade inicial ou maior espessura, a taxa de aumento de temperatura deve ser mantida baixa; o objetivo não deve ser uma secagem rápida. À medida que o teor de humidade se aproxima do nível desejado, a madeira deve passar por uma fase de equilíbrio (condicionamento) para minimizar a variação de humidade em todo o lote, eliminar as tensões de secagem e prevenir fissuras secundárias após a madeira sair do secador.
II. Selagem dos topos para prevenir fendas de topo
A humidade desloca-se muito mais rapidamente ao longo do fio da madeira do que transversalmente; consequentemente, os topos perdem humidade mais rapidamente, tornando as fendas de topo o defeito mais comum.
Antes da secagem, aplique cera de parafina ou revestimentos especializados de selagem de extremidades nas extremidades das tábuas ou folheados. Isto sela os poros, retarda a evaporação da humidade nas extremidades e equilibra a taxa de secagem entre as superfícies das tábuas e as extremidades. Durante o carregamento, certifique-se de que o ar quente não sopra diretamente para as extremidades da madeira. Ao empilhar, coloque os separadores de secagem (espaçadores) próximos das extremidades e alinhe-os firmemente para minimizar a área de superfície exposta ao fluxo de ar. Se já existirem pequenas fendas nas extremidades, corte as secções afetadas antes da secagem para evitar que as fissuras se estendam ou alarguem durante o processo.
III. Empilhamento e Disposição Adequados para Garantir um Fluxo de Ar Uniforme
Quer seja num forno de secagem ou num secador contínuo de folheados, um fluxo de ar irregular é uma das principais causas de fissuração localizada.
Ao empilhar madeira para secagem em estufa, utilize ripas de secagem retas e uniformes. Alinhe-as verticalmente e espaçe-as de forma consistente para garantir canais de circulação de ar desimpedidos entre as camadas, evitando qualquer empeno ou esmagamento da madeira. Deixe aberturas de ventilação entre as pilhas para evitar a formação de turbilhões localizados ou “zonas mortas” (bolsas de ar estagnado).
Para secadores de folhas de madeira de rolos ou de tapete de malha, assegure que as folhas estejam alinhadas, sem sobreposição e direitas, mantendo simultaneamente uma velocidade de alimentação constante. Inspecione regularmente as ventoinhas e os condutas de ar para corrigir quaisquer desequilíbrios no fluxo de ar e evitar que o ar concentrado de alta velocidade atinja zonas específicas da madeira. Em zonas com fluxo de ar excessivo ou velocidades de vento elevadas, a superfície da madeira pode secar demasiado rapidamente, originando fendas superficiais; inversamente, em zonas com ventilação insuficiente, a madeira pode permanecer húmida e com humidade no interior, o que frequentemente provoca fendas internas mais tarde. Um fluxo de ar uniforme e estável é essencial para garantir que todo o lote de madeira seque a um ritmo uniforme.
IV. Vaporização atempada (humidificação intermédia) para aliviar as tensões de secagem
Quando a madeira atinge limiares críticos de teor de humidade — mais notavelmente perto do ponto de saturação das fibras — as tensões internas atingem o pico, tornando o material altamente suscetível a fissuras superficiais e internas. Nesta fase, deve ser realizado um processo de condicionamento por vaporização — também conhecido como recondicionamento intermédio.
Ao injetar vapor saturado a baixa pressão, a humidade no interior da estufa é aumentada brevemente. Isto permite que as camadas superficiais demasiado secas da madeira reabsorvam alguma humidade, restaurando a elasticidade das fibras, aliviando a tensão de tração superficial e reduzindo a diferença de teor de humidade entre a superfície e o núcleo.
Para madeiras de folhosas, peças espessas e espécies de madeira de alto risco, é aconselhável incluir um ou dois ciclos adicionais de condicionamento intermédio. Perto do final do processo de secagem, deve também ser realizado um tratamento final de equilíbrio (equalização). O condicionamento não consiste em reumedecer a madeira; é, antes, um método para aliviar tensões. Retomar um processo de secagem estável após este tratamento reduz significativamente o risco de fendas internas latentes — muitas fissuras internas, invisíveis a olho nu, podem ser prevenidas através de um protocolo de vaporização corretamente executado.
V. Implementar a Classificação da Matéria-Prima e a Secagem por Lotes com Base no Teor de Humidade Inicial e na Espessura.
Misturar madeira com níveis de humidade, espessuras ou espécies muito variáveis no mesmo secador torna impossível estabelecer um programa de secagem uniforme. Inevitavelmente, algumas peças secarão demasiado depressa e racharão, enquanto outras permanecerão insuficientemente secas.
Antes do carregamento, meça o teor de humidade inicial e categorize a madeira em grupos com base nos intervalos de humidade, na espessura das tábuas e na espécie de madeira. Aplique um programa de secagem suave para tábuas espessas e madeiras de folhosas de alta densidade, utilizando parâmetros de secagem contínua adequados para folheados finos. Se os folheados recém-desenrolados tiverem um teor de humidade inicial extremamente elevado, permita uma pré-secagem natural — se as condições o permitirem — para reduzir a humidade até um intervalo gerível antes da secagem em estufa. Isto reduz o stress de desidratação durante a fase de secagem e diminui a probabilidade de fendas. Além disso, descarte qualquer material com orifícios de insetos, medula, madeira de reação (madeira de tensão/compressão) ou fio distorcido; essa madeira possui intrinsecamente elevado stress interno e oferece muito pouca margem para erro durante o processo de secagem.
VI. Gerir a estabilidade de arrefecimento e armazenamento após o descarregamento para prevenir fendas retardadas.
Muitas vezes, o fendilhamento não ocorre dentro do forno, mas sim depois de a madeira ter sido retirada. Se a madeira seca a altas temperaturas for subitamente exposta a um ambiente mais frio e seco, a sua temperatura superficial cairá rapidamente e o equilíbrio de humidade será perturbado — criando novas tensões prejudiciais. Assim que a madeira sai do equipamento de secagem, não deve ser imediatamente empilhada numa área aberta. Em vez disso, deve primeiro ser colocada numa sala de “arrefecimento” — um ambiente com temperatura e humidade estáveis — para permitir um arrefecimento gradual, o equilíbrio do teor de humidade e a libertação das tensões internas. Só depois de concluído este processo é que a madeira deve ser transportada para a oficina para processamento adicional ou colocada em armazém. Para linhas de produção contínuas, pode ser integrada uma zona de arrefecimento isolada na extremidade de descarga, para minimizar o impacto das mudanças súbitas de temperatura e humidade do ambiente externo. Assim que as tábuas acabadas ou os folheados são transferidos para o armazém, este deve ser mantido a um nível de humidade constante; evitar flutuações frequentes entre condições secas e húmidas é essencial para impedir que o material fendilhe ou empena durante a utilização subsequente.
Prevenir fendas durante a secagem da madeira é, no seu essencial, uma questão de gerir com precisão os gradientes de teor de humidade e as tensões internas. Nenhum método isolado consegue resolver todos os problemas de fendilhamento; uma produção eficaz exige uma abordagem abrangente — combinando a preparação da matéria-prima por classes, a selagem das extremidades, perfis de temperatura e humidade em várias fases, fluxo de ar uniforme, condicionamento intermédio e arrefecimento controlado à saída. Isto deve ser complementado por uma monitorização inteligente e em tempo real do teor de humidade, com os parâmetros de secagem ajustados de forma flexível de acordo com a espécie de madeira específica.
Para os fabricantes de contraplacado e as empresas de processamento de folhas de madeira, a chave para reduzir custos e aumentar a eficiência no processo de secagem reside em dar prioridade a uma qualidade de secagem estável e em minimizar a taxa de rejeição por fendilhamento — mantendo simultaneamente a capacidade de produção.


