English
 Español
 Русский
 Francés
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu

Procedimento de instalação padronizado para secadores de folhas de madeira totalmente automáticos
Procedimento de Instalação Padronizado para Secadores de Folha de Madeira Totalmente Automáticos
Para as fábricas de produção de contraplacado, o secador de folha de madeira é o equipamento central de toda a linha de produção. Quer se utilize um design de rolos, de abas ou de tapete de malha, estes secadores de folha de madeira totalmente automáticos são sistemas extensos, contínuos e integrados. São compostos pelo corpo principal do secador, sistemas de transporte acionados por servomotores, mecanismos de alimentação assistidos por vácuo, sistemas de aquecimento a biomassa, unidades de remoção de poeira, sistemas de controlo elétrico e módulos de deteção do teor de humidade. A precisão da instalação determina diretamente se a folha de madeira irá seguir corretamente o percurso ou sofrer de empenamento e teor de humidade irregular durante o funcionamento; também tem um impacto significativo no consumo de energia, nas taxas de avaria e na vida útil global do equipamento. Um processo de instalação padronizado e passo a passo é essencial para garantir uma produção estável e de longo prazo.
I. Preparação Pré-Instalação e Inspeção da Fundação
Antes de iniciar a construção no local, é necessário concluir as instruções técnicas, a verificação do local e as inspeções das fundações. O gestor de projeto, o supervisor de equipamento da fábrica e a equipa de instalação devem rever em conjunto os desenhos das fundações, os diagramas de montagem, os esquemas elétricos e as plantas das tubagens de aquecimento. Isto garante que a linha de produção está corretamente configurada — alinhando a extremidade de entrada com a linha de descasque rotativo ou a mesa de alimentação, e a extremidade de saída com a estação de empilhamento — tendo também em conta o acesso para manutenção, a folga para elevação e a colocação designada para o queimador de biomassa e o sistema de remoção de poeiras por película de água.
A verificação no local da fundação de betão é fundamental. As verificações principais incluem a cota da fundação, os eixos e as coordenadas dos furos dos parafusos de ancoragem. Deve confirmar-se que o betão atingiu a resistência de cura especificada no projeto e que a superfície está limpa, isenta de pasta de cimento solta e sem depressões. Sendo um sistema de transporte contínuo de grande vão, a planicidade global do secador de folheados é de importância primordial; qualquer desvio na fundação pode originar carregamento irregular sobre os rolos, desalinhamento das correntes de transporte e ruído anómalo dos mecanismos servo.
Simultaneamente, deve ser realizado um inventário de todos os componentes entregues — incluindo as secções principais do secador, estruturas, conjuntos de rolos/abas, painéis de isolamento, ventiladores, tubagens de troca de calor, queimadores de biomassa, unidades de recolha de poeiras, sensores de humidade, servomotores, armários de controlo e vedantes. Cada componente deve ser devidamente etiquetado e protegido para evitar danos ou exposição à humidade, especialmente os itens sensíveis, como materiais de isolamento e sensores de precisão. Prepare um guindaste, um nível de precisão, uma chave dinamométrica e ferramentas de deteção de fugas; verifique as localizações para a alimentação elétrica, os condutas de ar circulante e as portas de drenagem/descarga.
II. Disposição, posicionamento e nivelamento da base
Utilizando os pontos de referência das plantas, marque as linhas de eixo (longitudinais e transversais) e as linhas de controlo de elevação para toda a máquina, e indique a posição de instalação de cada secção da estrutura. Avançando da extremidade de entrada para a extremidade de saída, eleve cada base da estrutura até à sua posição. Coloque calços sob as bases e utilize um nível de precisão para calibrar a nivelamento e a retidão de cada secção. Mantenha um controlo rigoroso do alinhamento longitudinal e lateral de toda a máquina para garantir que todas as secções da estrutura fiquem perfeitamente coaxiais, evitando qualquer desalinhamento vertical ou desvio lateral.
Depois de as bases estarem niveladas, insira os parafusos de ancoragem e aperte-os inicialmente. Após verificar que o alinhamento se mantém inalterado, proceda à betonagem secundária. Durante o período de cura, evite quaisquer atividades de elevação ou impacto. Assim que a argamassa estiver completamente curada, aperte os parafusos de ancoragem num padrão diagonal até ao binário especificado e verifique novamente o alinhamento de referência da máquina. Este passo é a base para o funcionamento estável de todo o sistema; muitos problemas subsequentes — como rolos encravados ou o desalinhamento (deriva) das folhas de folheado — resultam frequentemente da falta de nivelamento e calibração adequados da base.
III. Montagem da Unidade Principal e do Mecanismo de Transporte
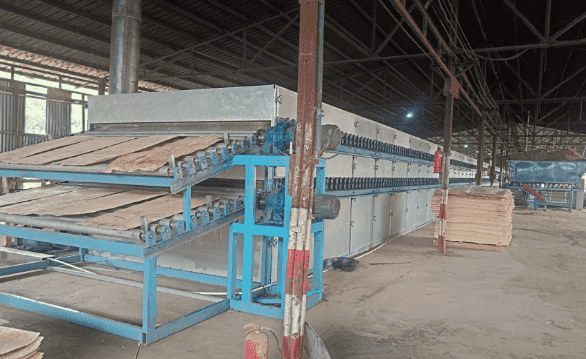
Com as bases fixadas, comece a içar a estrutura principal da unidade de secagem e as câmaras de isolamento para a sua posição, ligando as secções de secagem individuais. Certifique-se de que todas as juntas estão devidamente vedadas com materiais de vedação resistentes a altas temperaturas, para evitar fugas de ar quente, minimizar as perdas de calor e manter um ambiente de oficina adequado. Instale os conjuntos de rolos internos (ou mecanismos de aba), os rolos guia/de pressão, as correntes e os componentes de acionamento síncrono. Ajuste o paralelismo dos rolos e a tensão das correntes para garantir que todas as unidades de transporte funcionem em perfeita sincronização, evitando assim que as folhas de folheado se desviem, encravem ou sofram riscos na superfície. De seguida, instalam-se o sistema automático de alimentação por vácuo na extremidade dianteira e o mecanismo de descarga e viragem de painéis na extremidade traseira. A altura das ventosas e a temporização da sequência de alimentação de painéis são ajustadas para garantir que cada folheado entra suavemente na câmara de secagem, sem colisões nem sobreposições. São instalados painéis de isolamento térmico e é aplicada uma camada de isolamento extraespessa para minimizar as perdas de calor da câmara, garantindo a estabilidade do processo de secagem lenta a baixa temperatura.
IV. Integração dos Sistemas de Aquecimento, Remoção de Pó e Tubagem
Uma vez montada a estrutura mecânica da unidade principal, integra-se o sistema de aquecimento. Os componentes — incluindo o queimador de biomassa, a câmara de ar de troca de calor, os condutas de recuperação de calor residual, os ventiladores de circulação e os ventiladores de tiragem induzida — são posicionados e ligados. A tubagem de ar quente é montada de acordo com os desenhos técnicos, com todas as flanges firmemente vedadas e envolvidas em isolamento. Este sistema determina a uniformidade do ar quente, o que é fundamental para controlar a consistência da cor entre os folheados e evitar queimaduras ou fissuras localizadas.
Está instalado um sistema de remoção de poeiras por película de água, com as condutas de gases de combustão e as tubagens de abastecimento e drenagem de água ligadas. É realizado o teste de estanquidade e verificam-se as linhas de drenagem e de transbordo para garantir que estão desobstruídas, cumprindo as normas de emissão ambiental. Além disso, é instalada a tubagem de recuperação de calor residual para captar e reutilizar o calor dos gases de escape do forno, alcançando um design energeticamente eficiente. Após a instalação de todas as condutas de ar e de gases de combustão, é efetuada uma verificação de estanquidade para identificar e selar quaisquer fugas de ar.
V. Cablagem dos sistemas elétricos, de sensoriamento e de controlo inteligente
A instalação elétrica segue rigorosamente os esquemas de controlo. A cablagem do armário de controlo principal, dos acionamentos servo, dos analisadores de humidade em linha, dos sensores de temperatura, das sondas de pressão, dos motores dos ventiladores e dos atuadores é encaminhada separadamente — mantendo as linhas de alta e baixa tensão afastadas — e ligada à terra de forma fiável para garantir a segurança elétrica.
Sondas de temperatura e sondas de deteção de humidade baseadas em IA são instaladas em locais precisos, conforme exigido pelo processo, garantindo a recolha de dados em tempo real da temperatura e do teor de humidade das folhas de madeira nas diferentes zonas da câmara. Após a conclusão da cablagem, todas as ligações são verificadas quanto à firmeza e à identificação clara. Interruptores de fim de curso, botões de paragem de emergência e interbloqueios de segurança são integrados no sistema para garantir uma lógica de proteção de segurança robusta. Antes de ligar o equipamento, a cablagem é verificada e é realizado um ensaio de isolamento para eliminar quaisquer riscos de curto-circuito ou ligações soltas. VI. Ensaio de funcionamento em vazio e calibração passo a passo
Após a ligação à corrente, o equipamento entra na fase de comissionamento em vazio — um passo crítico para verificar a qualidade da montagem. Comece por testar individualmente cada mecanismo independente — como os ventiladores de circulação, os ventiladores de tiragem induzida, os sistemas servo dos transportadores, os mecanismos de aletas e as ventosas de alimentação por sucção a vácuo — para garantir o sentido de rotação correto e verificar a existência de ruídos invulgares, vibrações anómalas ou bloqueios mecânicos.
Em seguida, realize um funcionamento contínuo em vazio da máquina completa durante várias horas. Os pontos de monitorização principais incluem o funcionamento suave dos rolos e das aletas, a sincronização das correntes, o aumento de temperatura nos rolamentos dos ventiladores, a resposta dos servomotores, a regulação zonada do ar quente e o feedback dos sinais dos sensores. Nesta fase, efetue ajustes como a correção do alinhamento das correias/correntes, o ajuste fino da tensão das correntes e a calibração das aberturas dos registos, para corrigir quaisquer desvios mecânicos remanescentes da fase de instalação. No que respeita ao controlo elétrico, comissione a lógica de controlo de temperatura em vários estágios e teste funções como o aquecimento automático, a manutenção de temperatura constante e a proteção contra sobretemperatura.
VII. Secagem de ensaio com material, calibração dos parâmetros de processo e aceitação final
Após a conclusão bem-sucedida dos testes sem carga, avance para a produção experimental utilizando folheados padrão habitualmente processados nas instalações (por exemplo, folheados de eucalipto, madeira de borracha ou madeira engenheirada). A equipa técnica trabalhará em conjunto com os operadores das instalações para configurar as velocidades de secagem, as temperaturas zonais e os caudais de ar. Irão monitorizar o teor de humidade e a planura da superfície dos folheados à saída da máquina, acompanhando simultaneamente métricas como a uniformidade da humidade, o empenamento e o fendilhamento, para otimizar continuamente a curva de secagem.
Com base nos resultados dos ensaios de secagem, ajuste finamente o fornecimento de calor, a velocidade do fluxo de ar e a velocidade do transportador para manter o teor de humidade dentro do intervalo de processo especificado. Isto garante que os folheados permaneçam planos com variação mínima de cor, cumprindo os requisitos para os processos subsequentes de prensagem a quente e colagem. Simultaneamente, avalie o consumo de energia — tanto em condições de vazio como em funcionamento — e verifique se os sistemas de combustão de biomassa e de remoção de poeiras estão a funcionar de forma estável e a cumprir as normas de emissão.
Assim que todos os indicadores de desempenho cumprirem os requisitos contratuais, compile os registos de instalação, os relatórios de comissionamento e a documentação técnica (desenhos, etc.). Proporcione formação abrangente aos operadores da instalação — abrangendo a utilização de programas automatizados, ajustes de parâmetros, inspeções de rotina, resolução básica de problemas e procedimentos essenciais de manutenção — para finalizar a aceitação do projeto e entregar oficialmente o equipamento para produção. VIII. Notas sobre Instalação e Comissionamento
Para este sistema de produção em linha longa, garantir o nivelamento e a retidão adequados é a prioridade máxima; não force a ligação de estruturas de máquina desalinhadas.
O sistema de ar quente deve ser completamente vedado; as fugas de ar não só aumentam o consumo de energia, como também provocam uma secagem irregular.
As sondas de humidade e os sensores de temperatura são componentes de precisão; tenha cuidado para evitar danos causados por altas temperaturas durante a instalação ou a soldadura.
Inspecione regularmente o sistema de aquecimento de biomassa e a conduta de extração de poeiras para evitar obstruções causadas pela acumulação de poeiras.
Não opere o equipamento a plena carga durante períodos prolongados antes de a colocação em serviço estar concluída, pois isso pode agravar quaisquer problemas de montagem subjacentes e provocar danos nos componentes.
Os secadores de folhas de madeira totalmente automáticos da Shine Machinery oferecem um serviço integrado — desde o levantamento no local e o desenho técnico até à instalação no local, colocação em serviço inteligente e manutenção pós-venda. Fornecemos instalação padronizada no local para vários modelos, incluindo sistemas de rolos, de aletas, de tapete de malha e sistemas multicamada de alta capacidade. Concebido para se integrar perfeitamente em linhas de produção de contraplacado nacionais e internacionais, o nosso equipamento garante a estabilidade dos processos de secagem lenta a baixa temperatura, reduzindo assim a necessidade de retrabalho das folhas de madeira.