 English
 Español
 Русский
 Francés
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu



Análise dos desafios na secagem de folheados de bétula e novas abordagens para a mitigação de defeitos
Análise dos desafios na secagem de folheados de bétula e novas abordagens para a mitigação de defeitos
Com a sua base limpa e de tons claros e um grão fino e translúcido, a bétula é muito valorizada para aplicações de gama alta, como painéis decorativos, placas de mobiliário multicamada e fundos de pianos. No entanto, a estrutura porosa única da bétula — caracterizada por vasos densos e finos e uma elevada proporção de tecido de paredes delgadas — torna-a excecionalmente sensível às tensões de secagem e às flutuações da temperatura e humidade ambientais. Muitas fábricas tentam processar folheados de bétula utilizando parâmetros de secagem originalmente desenvolvidos para o choupo ou o eucalipto, o que conduz frequentemente a vários defeitos de qualidade. Uma gestão eficaz da secagem vai além do simples ajuste da temperatura e da velocidade; exige um controlo preciso baseado nos padrões de migração da humidade, na dinâmica do fluxo de ar e na evolução das tensões internas no folheado. Esta discussão aborda os aspetos fundamentais da gestão da secagem, as causas profundas dos defeitos comuns e as estratégias de melhoria.
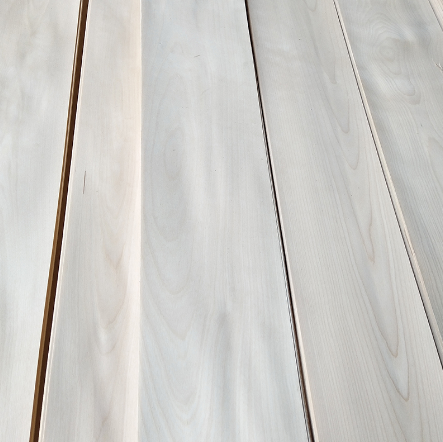
I. Considerações essenciais para a secagem de folheados de bétula
1. Aborde a tensão subjacente da fase de corte rotativo; não atribua todos os defeitos exclusivamente ao processo de secagem.
Muitas fissuras e rugas induzidas pela secagem têm origem durante a fase de corte rotativo. Como a bétula é relativamente tenaz, ângulos de faca inadequados ou folgas incorretas da barra de pressão durante o corte podem provocar a acumulação de tensões compressivas latentes no interior do folheado. Quando esse folheado entra no secador, a perda de humidade desencadeia a libertação dessas tensões internas, originando fendas ou fissuras. Além disso, existem diferenças significativas entre o cerne e o borne da bétula: o cerne é mais denso e mais resistente à remoção de humidade, enquanto o borne tem um teor de açúcares mais elevado, tornando-o mais suscetível a alterações de cor quando exposto ao calor. Os folheados de cerne e de borne devem ser separados e processados individualmente, em vez de serem misturados na linha de secagem. Adicionalmente, os entalhes superficiais provocados pela faca de corte e as irregularidades de espessura podem originar taxas de evaporação de humidade desiguais ao longo do folheado, agravando ainda mais os defeitos de secagem.
2. Priorizar a qualidade do meio de ar quente; controlar rigorosamente os níveis de poeira e oxigénio.
Dada a aparência limpa e impecável do folheado de bétula, os requisitos de pureza do meio de ar quente são muito mais rigorosos do que os exigidos para folheados padrão de espécies mistas. Se os gases de combustão do forno de secagem entrarem nos condutas de ar, ou se o pó de madeira circular com o ar quente e aderir à superfície do folheado, pode criar um resíduo enevoado e salpicado impossível de limpar. Além disso, num ambiente de alta temperatura e rico em oxigénio, os extrativos solúveis presentes na madeira de bétula são propensos à oxidação e descoloração. Durante a produção, os sistemas de remoção de poeira e de troca de calor devem ser monitorizados continuamente; deve dar-se prioridade à utilização de ar limpo e aquecido (através de um permutador de calor), em vez de permitir que os gases de combustão da combustão direta entrem em contacto com o folheado. O teor de humidade do ar circulante também deve ser ajustado dinamicamente. Nas fases intermédia e final do processo de secagem, deve evitar-se o uso prolongado de um fluxo de ar de baixa humidade e alta velocidade, pois este pode selar a superfície — criando uma “casca dura” que retém a humidade no interior — um fenómeno comummente designado por “endurecimento superficial”.
3. Equilibrar a migração de humidade nas direções transversal e longitudinal para minimizar a disparidade entre os dois lados do folheado
A exposição irregular ao calor e ao fluxo de ar nas superfícies superior e inferior do folheado é a principal causa do empenamento. Além de equilibrar o fluxo de ar entre os bicos superiores e inferiores, deve-se prestar atenção à distribuição do fluxo de ar em toda a largura do secador. Junto às paredes laterais, o ar tende a formar refluxos ou correntes de vórtice, o que pode fazer com que os folheados nas bordas sequem demasiado rapidamente — levando ao aparecimento de fissuras — ou permaneçam húmidos devido ao fluxo de ar insuficiente. Podem ser utilizados defletores de fluxo de ar para ajustar finamente a distribuição do ar, garantindo uma taxa de evaporação consistente em toda a largura. Nos secadores contínuos, as transições entre zonas de temperatura devem ser graduais; mudanças de temperatura abruptas, “em forma de falésia”, podem perturbar a taxa de migração de humidade e causar concentração de tensões.
4. Gestão do processo de arrefecimento e descarga para evitar que os folheados a alta temperatura sejam subitamente expostos às temperaturas ambiente
Muitos fabricantes concentram-se exclusivamente nos parâmetros da zona de secagem, negligenciando a fase de arrefecimento durante a descarga. Quando o folheado de bétula está a alta temperatura, as suas paredes celulares encontram-se num estado relaxado. Se este encontrar subitamente o ar ambiente mais fresco da oficina, a superfície arrefece e contrai rapidamente, gerando uma intensa tensão térmica. Isto resulta frequentemente num padrão fino e reticulado de fissuras à superfície. Além disso, tais flutuações rápidas no teor de humidade conduzem a uma re-humidificação irregular mais tarde. Deve ser implementada uma fase de arrefecimento controlada após o processo de secagem, permitindo que a temperatura do folheado desça gradualmente antes de ser transferido para a área de armazenamento em equilíbrio. As câmaras de condicionamento não servem apenas para armazenamento; devem manter um ambiente estável de temperatura e humidade. Isto permite que a humidade no interior do folheado se redistribua gradualmente, libertando assim as tensões internas residuais.
5. Definição de metas diferenciadas de teor de humidade com base na utilização final
Diferentes aplicações a jusante para folheados exigem diferentes intervalos ideais de teor de humidade. Para folheados de bétula destinados a serem utilizados como folheados de face ou em painéis pré-acabados (pintados/lacados), o teor de humidade não deve ser demasiado baixo. Inversamente, para folheados utilizados em contraplacado estrutural — ou aqueles destinados a expedição para regiões áridas — o teor de humidade pode ser definido a um nível mais baixo. Aplicar um padrão uniforme de teor de humidade a todos os casos é problemático: ou conduzirá à absorção de humidade e subsequente deformação durante a utilização posterior, ou resultará em fragilidade excessiva, causando elevadas taxas de quebra durante o processamento. Os níveis-alvo de teor de humidade também devem ser ajustados finamente para ter em conta as flutuações de humidade na oficina entre as estações chuvosa e seca.
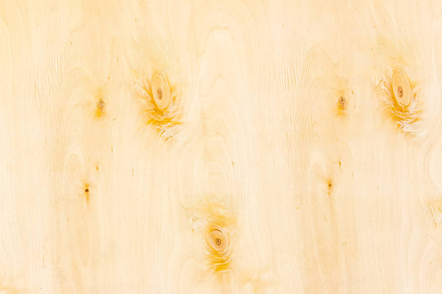
II. Defeitos Comuns na Secagem de Folheado de Bétula: Causas e Estratégias de Melhoria Direcionadas
1. Microfissuras em Forma de Rede e Fissuração Fina em “Casco de Tartaruga” (Distinta da Simples Fenda nas Extremidades)
Causas: Durante as fases intermédia e final da secagem, a superfície perde humidade demasiado rapidamente, formando uma “casca dura” que dificulta a difusão para o exterior da humidade interna; a consequente expansão interna exerce tensão sobre a camada superficial. Além disso, o arrefecimento rápido à saída do secador cria tensão de choque térmico, que se soma às tensões já presentes resultantes do processo inicial de corte rotativo.
Estratégias de melhoria: Introduzir humidificação controlada durante a fase intermédia da secagem para amaciar a superfície do folheado e quebrar o efeito de “casca dura”. Reduzir o ritmo de aumento da temperatura nas fases intermédia e final e diminuir a velocidade do fluxo de ar. Implementar uma zona de “arrefecimento lento” para garantir que os folheados a alta temperatura não sejam sujeitos a jatos diretos de ar frio. Calibrar regularmente a barra de pressão e a folga da faca durante o processo de corte rotativo para minimizar as tensões iniciais introduzidas no folheado. Os folheados que já apresentem fissuras finas em rede devem ser desclassificados, separados e excluídos da fase de prensagem a quente.
2. Acinzentamento localizado ou descoloração enevoada na superfície do folheado (sem manchas de bolor/fúngicas claramente definidas)
Causas: acumulação de poeira ou de partículas finas de carbono presentes na corrente de ar quente; contaminação da superfície do folheado por névoa de óleo ou gases de combustão devido a fugas no sistema de troca de calor; ou exposição prolongada a condições de elevada humidade, que faz com que os extrativos internos da madeira migrem lentamente para a superfície. Medidas de melhoria: limpar regularmente a poeira das condutas de ar, dos permutadores de calor e dos bicos; inspecionar e reparar as estruturas de vedação dos permutadores de calor. Nos sistemas de aquecimento alimentados a biomassa, garantir uma filtração eficaz dos gases de combustão. Durante a fase inicial de secagem, atravessar rapidamente a fase de elevada humidade — em que a humidade é facilmente libertada — para evitar a exposição prolongada a condições de temperatura baixa a média e de elevada humidade. Evitar que os folheados húmidos em bruto se contaminem com terra; efetuar uma limpeza simples das superfícies dos folheados para remover sujidade e areia antes de os introduzir no secador.
3. Empenamento unilateral ou torção em forma de S dos folheados
Causas: espessura irregular (mais fina de um lado, mais espessa do outro); fluxo de ar irregular ao longo da largura, fazendo com que um lado seque mais depressa do que o outro; alimentação desalinhada, resultando em que um lado fique continuamente exposto a mais fluxo de ar; ou uma diferença inicial no teor de humidade entre as superfícies superior e inferior do folheado.
Medidas de melhoria: Instalar dispositivos de alinhamento/correção na estação de alimentação para garantir que os folheados fiquem centrados durante o transporte. Separar os folheados por espessura para minimizar as variações dentro de cada lote. Ajustar os defletores de ar de ambos os lados para equilibrar o fluxo de ar. Separar manualmente os folheados com diferenças significativas entre as suas superfícies superior e inferior antes da alimentação e processá-los separadamente.
4. Elevado gradiente interno de teor de humidade (exterior seco, interior húmido), provocando bolhas ou delaminação durante a prensagem a quente
Causas: Velocidade excessiva da máquina, resultando em tempo de secagem insuficiente; um perfil de temperatura de secagem inicialmente demasiado elevado, que provoca o selamento prematuro dos poros da superfície; ou o processamento de folhas finas e espessas na mesma linha, em que a humidade das folhas mais espessas não consegue escapar a tempo.
Medidas de melhoria: Para folhas de bétula espessas, utilize uma taxa de aquecimento inicial mais lenta e prolongue o ciclo global de secagem. Implemente uma estratégia de controlo de humidade em várias fases: pré-aquecimento com humidade elevada, desidratação constante na fase intermédia e condicionamento/equalização da humidade na fase final. Separe rigorosamente as linhas de produção ou os lotes de folhas de diferentes espessuras. Aumente as verificações pontuais do teor de humidade do núcleo, em vez de depender apenas das leituras de humidade da superfície.
5. Aparecimento de indentação semelhante a picadas de alfinete ou cavidades na superfície da folha
Causas: bolhas de ar internas ou vaporização rápida da humidade no interior do folheado húmido, que rompe as paredes celulares; aquecimento excessivamente rápido, provocando a ebulição e vaporização da humidade interna; ou defeitos pré-existentes na matéria-prima — como orifícios de insetos ou bolsas de resina — que se tornam mais pronunciados após a secagem. Medidas de melhoria: implementar um aumento gradual da temperatura na zona de pré-aquecimento para permitir que a humidade interna se difunda de forma constante, evitando a vaporização rápida; reduzir a velocidade do ar quente na fase inicial de secagem para retardar a solidificação da superfície; remover os folheados em bruto que contenham orifícios de insetos ou sinais de deterioração; e deixar repousar brevemente os folheados húmidos desenrolados, para aliviar a tensão interna, antes de entrarem no secador.
6. Manchas azuis secundárias ou crescimento de bolor em folheados secos durante o armazenamento
Causas: Teor de humidade final superior às especificações; humidade elevada e ventilação deficiente na área de condicionamento/armazenamento; empilhamento demasiado denso, que impede a circulação de ar até ao núcleo da pilha e provoca absorção localizada de humidade; contacto com pavimentos ou paredes húmidos.
Medidas de melhoria: Monitorizar rigorosamente o teor de humidade final e voltar a secar os folheados que excedam os limites; garantir ventilação regular e controlo de humidade na área de armazenamento; incorporar canais de ar nas pilhas de folheados e utilizar paletes para as elevar do pavimento, evitando a absorção de humidade do solo; dar prioridade à colocação dos folheados acabados de secar em áreas bem ventiladas e evitar armazená-los junto de produtos semiacabados com elevado teor de humidade.
A secagem da folha de bétula é, fundamentalmente, um processo de “gestão de tensões, estabilização da humidade e garantia de limpeza”. Ao contrário das espécies em que o objetivo principal é a desidratação rápida, a bétula exige um ritmo constante e controlado de migração da humidade. Não existem parâmetros de processo fixos e permanentes; em vez disso, as definições devem ser continuamente ajustadas com base em fatores como a origem do tronco, a estação da colheita, a espessura da folha e o estado operacional do sistema de aquecimento. Ao concentrarmo-nos em etapas frequentemente negligenciadas — como a gestão antes do corte rotativo, a manutenção de condições de ar quente limpo e a implementação de uma fase controlada de arrefecimento/equilíbrio — é possível produzir consistentemente folhas de bétula limpas, planas e com teor de humidade uniforme, cumprindo os rigorosos padrões exigidos pelos fabricantes de painéis de gama alta.


