English
 Español
 Русский
 Francés
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu

Selecionar a classe de pressão adequada na indústria de produção de folheados de madeira
Selecionar a classificação de pressão: uma escolha estratégica fundamental para construir a competitividade central na indústria de painéis
À medida que a concorrência no mercado de painéis à base de madeira se intensifica, o setor do contraplacado ultrapassou há muito a fase em que o sucesso era definido apenas pela capacidade de produção ou pelo número de máquinas. Embora muitas fábricas concentrem as suas atualizações técnicas na automatização ou na redução do consumo de energia durante a secagem das folhas, frequentemente ignoram um fator crítico: a seleção da classificação de pressão da prensa. Esta não é apenas uma especificação técnica; é uma decisão estratégica que influencia diretamente a consistência da qualidade do produto, os custos de produção e o poder de negociação no mercado. Escolher o sistema de pressão adequado garante que as capacidades do equipamento estejam alinhadas com o posicionamento do produto — melhorando fundamentalmente a qualidade da ligação e a precisão dimensional, desbloqueando todo o potencial de lucro da linha de produção e permitindo a fabricação estável e em larga escala de produtos de alta qualidade.
Com base na pressão aplicada por unidade de área, as prensas a quente são categorizadas em baixa pressãoSistemas de baixa pressão, de média pressão e de alta pressão — cada um com aplicações de processo distintas e âmbitos de produto claramente definidos. Os sistemas de baixa pressão (≤1,5 MPa) oferecem força de prensagem limitada; são utilizados principalmente para a pré-prensagem e moldagem de folheados e são adequados apenas para produtos de gama baixa, como painéis de qualidade para embalagem, em vez da conformação final de contraplacado acabado. A gama de média pressão (1,5–5 MPa) — mais especificamente 1,8–2,5 MPa — é o “ponto ideal” para contraplacado de qualidade para mobiliário e construção, representando o padrão da indústria para produção em larga escala. Os sistemas de alta pressão (≥5–7 MPa) são equipamentos especializados concebidos para produtos de gama alta, como madeira laminada de folheado (LVL) e laminados de engenharia de alta densidade; não são adequados para a produção de contraplacado convencional.
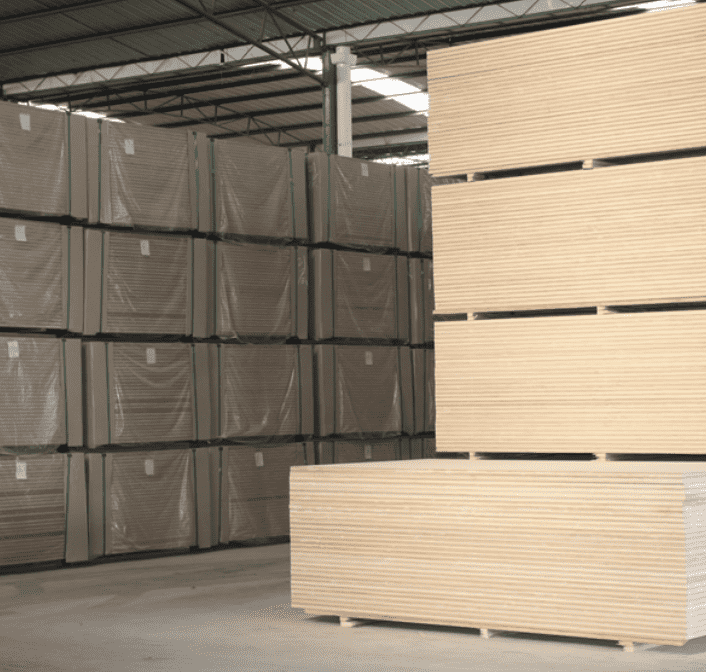
Os parâmetros de pressão determinam diretamente a qualidade da ligação da montagem do painel e a integridade estrutural do núcleo de madeira. Uma pressão insuficiente impede o contacto estreito entre as camadas de folheado, originando linhas de cola descontínuas e uma adesão intercamadas abaixo do padrão. Isto resulta frequentemente em defeitos como bolhas ou delaminação, tornando os painéis incapazes de cumprir as normas de qualidade para aplicações estruturais ou de mobiliário. Em contrapartida, o intervalo de pressão média de 1,8–2,5 MPa proporciona a força ideal para garantir que o adesivo se espalhe e penetre uniformemente, permitindo simultaneamente que as fibras de madeira se entrelacem eficazmente. Esta abordagem evita os defeitos — como ligação fraca ou vazios de adesivo — associados à baixa pressão, prevenindo também a pressão excessiva que provocaria a extrusão do adesivo e consequentes falhas nas linhas de cola. Oferece uma excelente adaptabilidade a diferentes espécies de madeira: as madeiras duras de alta densidade, como a bétula ou a faia, requerem aproximadamente 2,5 MPa para superar a resistência inerente do material, enquanto as madeiras mais macias, como o choupo, podem ser coladas eficazmente a 1,0–1,8 MPa — um intervalo que também evita que as células da madeira sejam esmagadas ou danificadas.
A pressão de prensagem também determina a estabilidade dimensional dos painéis. A formação a baixa pressão resulta frequentemente em elevada tensão elástica interna, originando tolerâncias de espessura de ±0,3–0,5 mm. Esta fraca consistência dimensional cria desafios significativos para processos a jusante, como a lixagem e a aplicação de orlas, reduzindo, em última análise, o rendimento de produtos acabados de alta qualidade. Em contrapartida, um processo de média pressão permite um controlo preciso do grau de compressão, contrariando eficazmente a tendência natural da madeira para recuperar a forma. Isto mantém as tolerâncias de espessura dentro de um intervalo estreito de ±0,1–0,2 mm, assegura uma superfície plana e minimiza a variação entre lotes — tornando-o ideal para linhas de produção automatizadas e assegurando o funcionamento suave e contínuo de equipamentos a jusante, como lixadeiras e empilhadores. Embora os processos de alta pressão possam produzir painéis especializados, de elevada resistência e densidade, aplicá-los a contraplacado padrão destruiria a estrutura celular da madeira, aumentaria a fragilidade e poderia mesmo causar carbonização superficial, tornando o material inutilizável.
Diferentes regimes de pressão resultam também em variações significativas no débito de produção, no consumo de energia e nos custos operacionais/de manutenção. Os processos de baixa pressão requerem tipicamente uma prensa a frio para pré-cura; embora isto reduza a carga sobre a prensa a quente, prolonga o ciclo global de produção e limita a eficiência para o fabrico em grande escala. As prensas a quente de média pressão otimizadas, que apresentam fecho rápido e perfilagem de pressão em múltiplos estágios, podem alcançar taxas de cura de 20 a 40 segundos por milímetro de espessura do painel. Isto assegura um ritmo de produção estável, tornando-as adequadas para encomendas padronizadas e de grande volume. As prensas de alta pressão, no entanto, requerem sistemas hidráulicos de alta potência e estruturas reforçadas, o que se traduz em despesas de capital e custos de manutenção substanciais. Além disso, implicam um elevado consumo de energia por unidade de produto acabado, tornando-as economicamente ineficientes para a produção de contraplacado padrão. A lógica central para a seleção de uma prensa deve estar alinhada com o segmento de produto específico da empresa. Para os fabricantes de cofragens de construção ou de painéis para mobiliário e carpintaria, uma prensa de média pressão (1,8–2,5 MPa) é a escolha padrão, assegurando a integridade estrutural dos painéis. Os equipamentos de baixa pressão são geralmente adequados para a pré-prensagem auxiliar ou para a produção de painéis de gama baixa para embalagem, sendo inadequados para o fabrico de painéis acabados estruturais. Os equipamentos de alta pressão, por sua vez, servem um mercado de nicho — produtos especializados de elevado valor acrescentado, como o LVL (madeira laminada de folhas) — e são ideais para empresas que prosseguem uma estratégia diferenciada de gama alta.
O desempenho de uma prensa depende da sinergia dos seus equipamentos auxiliares. Uma prensa a frio de alta precisão posicionada a montante pode pré-moldar os folheados, minimizando o desalinhamento durante a prensagem a quente e garantindo uma distribuição de pressão mais uniforme em toda a montagem do painel. A integração da prensa com sistemas automatizados de carga e descarga cria uma linha de produção contínua, eliminando estrangulamentos no processo, maximizando a produção e aumentando o retorno do investimento em equipamento.
Em suma, a seleção do valor nominal de pressão de uma prensa é uma decisão fundamental que molda a competitividade de mercado de um fabricante de painéis. Os sistemas de baixa pressão respondem a processos auxiliares e a produtos de gama baixa, enquanto os sistemas de alta pressão se concentram em painéis especializados e de nicho. Um sistema de média pressão (1,8–2,5 MPa) oferece o equilíbrio ideal entre qualidade, eficiência e custo, tornando-se a solução preferida para a produção corrente de contraplacado. Os fabricantes devem fazer escolhas personalizadas com base nos seus mercados-alvo, nas espécies de matérias-primas e nos objetivos de capacidade de produção. Ao adotarem uma configuração de processamento de pressão cientificamente sólida, as empresas podem reforçar consistentemente as suas vantagens em qualidade e custo, construindo assim uma barreira competitiva num mercado ferozmente disputado.